


A variação da largura da bobina não deve ser atribuída apenas à bobina até que a guia de entrada tenha sido verificada quanto à posição lateral, elevação da tira, trilhos-guia paralelos e configurações repetíveis. A formação do rolo depende do movimento longitudinal da tira através de sucessivas matrizes de rolos emparelhadas, de modo que o formato da bobina recebida e a variação do material ainda podem afetar o perfil final, mesmo quando a guia está ajustada corretamente.
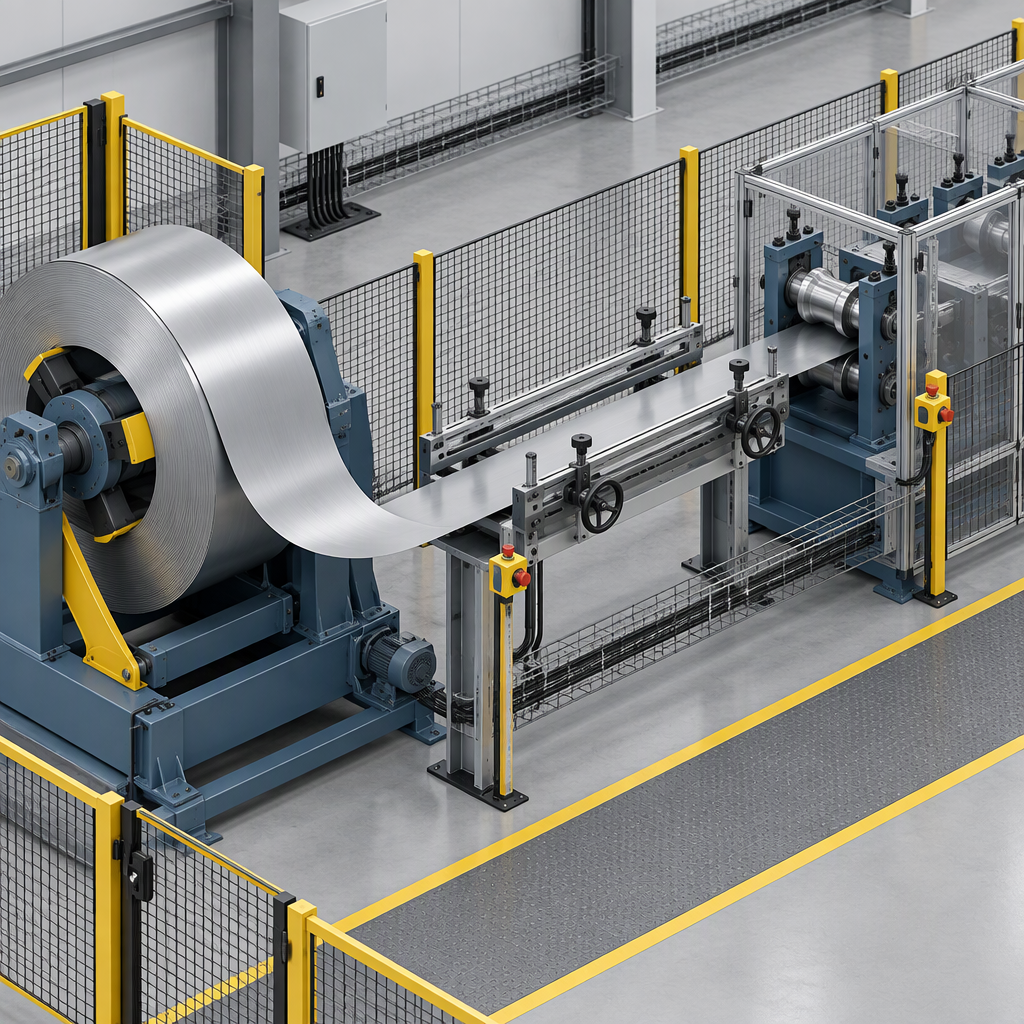
Por que a orientação de entrada é importante quando a largura da bobina muda
A orientação de entrada da perfilagem é importante porque controla como a tira entra na primeira passagem de conformação; ele não corrige a largura da tira, mas pode evitar que um problema de largura se torne um problema de configuração, torção, rebarba ou controle dimensional.
Guias de entrada e mesas de entrada são usadas para guiar a tira de entrada para a primeira passagem de formação, definindo a localização lateral e a elevação da tira. Se os trilhos-guia não estiverem paralelos, a tira não estiver centralizada ou a elevação for inconsistente com o ferramental, a linha poderá adicionar variações evitáveis antes do início da conformação.
Na conformação por rolo, a folha plana ou tira é alimentada através de moldes de rolos emparelhados sucessivos que dobram progressivamente o material na forma final. Isso torna as primeiras condições de contato importantes: a sequência de formação assume que a tira é apresentada de forma consistente antes que as bancadas a jusante comecem a moldá-la.
Variação separada da largura da bobina do erro do guia de entrada
Trate a variação de largura como um problema de material, corte ou largura desenvolvida quando a largura medida da tira, as tolerâncias de dobra, os comprimentos planos, o comportamento do material ou o formato da bobina de entrada não puderem suportar a geometria do perfil, mesmo com uma guia corretamente alinhada.
| Pergunta para responder | O que sugere | Ação prática do comprador ou engenheiro |
|---|---|---|
| A largura da faixa corresponde à estimativa de seção transversal desenvolvida com base em planos, comprimento do arco de curvatura e suposição de linha neutra? | Uma incompatibilidade aponta para o cálculo da largura da tira, corte ou revisão do desenvolvimento do perfil, em vez de apenas orientar o ajuste. | Verifique novamente o cálculo da largura desenvolvida e compare-o com as medições reais da bobina cortada antes de mover as configurações da guia. |
| A bobina de entrada apresenta curvatura, besta, conjunto de bobina, fivela central ou outras imperfeições de formato? | O formato da bobina de entrada pode influenciar o controle dimensional e a qualidade da peça, independentemente da guia de entrada. | Meça e registre a condição recebida e, em seguida, decida se é necessário nivelamento, critérios de aceitação da bobina ou revisão do fornecedor. |
| A classe do material, o comportamento de retorno elástico, a variabilidade do limite de escoamento ou a complexidade do perfil mudaram? | Variáveis de material e perfil podem alterar a forma como a seção se forma através dos suportes. | Escale para engenharia de processo ou revisão de ferramentas quando a mesma configuração de guia se comportar de maneira diferente com uma condição de material alterada. |
Uma guia de entrada não deve ser usada como substituto da largura desenvolvida correta. Um perfil feito a partir de curvas e planos ainda depende de uma estimativa da largura da tira que reflita a geometria formada e o comportamento do material.
Use os sintomas para decidir o que inspecionar primeiro
Comece com a inspeção da guia de entrada quando os sintomas se seguirem à apresentação da tira: serpenteamento na primeira passagem, contato lateral irregular, torção, rebarbas nas bordas ou desvio dimensional que muda após o movimento da guia.
| Sintoma observado | Primeira verificação do guia de entrada | Quando olhar além do guia |
|---|---|---|
| Strip parece dirigir ou serpentear antes da primeira passagem de formação. | Verifique se os trilhos-guia estão paralelos e se a tira não é forçada lateralmente para um lado. | Se a tira entrar em linha reta, mas o perfil ainda oscilar, inspecione o formato da bobina e o comportamento do material. |
| Torção ou inconsistência dimensional aparecem após alterações de configuração. | Verifique a elevação da guia, a folga lateral e a posição de configuração registrada. | Se o problema se repetir nas configurações corretas da guia, revise as suposições de largura e ferramentas desenvolvidas. |
| A marcação de rebarbas ou bordas é mais pesada em um lado. | Inspecione se um trilho-guia está em contato excessivo com a borda da tira ou mantendo a tira fora do caminho pretendido. | Verifique a qualidade do corte e a condição da borda se o contato balanceado da guia não eliminar o sintoma. |
Verifique o alinhamento da guia de entrada antes de alterar o processo
Antes de trocar os suportes de formação ou culpar a bobina, confirme se a guia de entrada está perpendicular à linha, paralela aos trilhos-guia, ajustada na elevação correta da tira e registrada em uma referência fixa.
- Parar a linha de acordo com os procedimentos de bloqueio e operação da planta antes do acesso manual à área de entrada; não toque em equipamentos elétricos ou em faixas móveis.
- Use uma referência fixa da máquina, como o primeiro passe ou uma referência de linha central verificada, para verificar se a guia apresenta a tira diretamente na ferramenta.
- Verifique o paralelismo dos trilhos-guia para que a tira seja apoiada sem ficar presa, inclinada ou empurrada com mais força em uma das bordas.
- Verifique a elevação da tira na mesa de entrada ou área guia para que o material entre no primeiro passe de formação na altura pretendida.
- Confirme a folga lateral usando a largura real medida da tira para a bobina que está sendo executada e, em seguida, aperte ou fixe os ajustes na mesma sequência todas as vezes.
- Execute uma amostra controlada sob procedimentos operacionais normais e compare o resultado com a configuração registrada antes de fazer outras alterações no processo.
Configurações do guia do documento para que alterações de largura não redefinam o processo
A repetibilidade melhora quando a planta registra a posição da guia, a folga do trilho, a elevação, a largura da bobina e os pontos de referência usados, em vez de depender da memória do operador após cada troca de bobina ou trabalho.
- Registre a largura medida da tira para a bobina e a folga da guia usada para essa execução.
- Registre as posições das guias esquerda e direita a partir de uma referência estável da máquina, em vez de uma marca móvel ou informal.
- Registre a elevação de entrada ou as condições de calço quando a linha usar calço ou suporte ajustável para definir a altura da tira.
- Registre o perfil, o material e o identificador da bobina para que futuras soluções de problemas possam separar as configurações da guia das diferenças de material recebidas.
- Mantenha um registro de alterações de configuração que registre qual ajuste alterou o sintoma e qual ajuste não alterou.
- Use as configurações documentadas como ponto de partida e, em seguida, verifique os resultados da tira medida e da peça moldada antes de liberar a produção.
Lista de verificação do comprador para orientação de entrada de perfilagem
Os compradores de equipamentos devem perguntar como a linha suporta apresentação precisa de faixas, verificação de alinhamento, controle de elevação e alterações de configuração documentadas antes de tratar o guia de entrada como um acessório menor.
- Pergunte como o guia de entrada se refere ao primeiro passe de formação e como o paralelismo do trilho é verificado durante a configuração.
- Pergunte se a posição e a elevação da guia podem ser medidas e registradas de forma repetível para diferentes larguras de faixa.
- Pergunte como o fornecedor espera que a linha lide com as condições da bobina de entrada, como curvatura, besta, conjunto de bobina ou fivela central.
- Pergunte quais informações são necessárias para confirmar a largura da tira desenvolvida para perfis com múltiplos planos e dobras.
- Pergunte qual documentação de configuração, dimensões de referência ou verificações do operador são recomendadas para trabalhos recorrentes.
- Pergunte onde termina a responsabilidade do fornecedor e onde deve começar a especificação do material, a qualidade do corte, o nivelamento ou a revisão do ferramental.
Saiba quando escalar além do guia de entrada
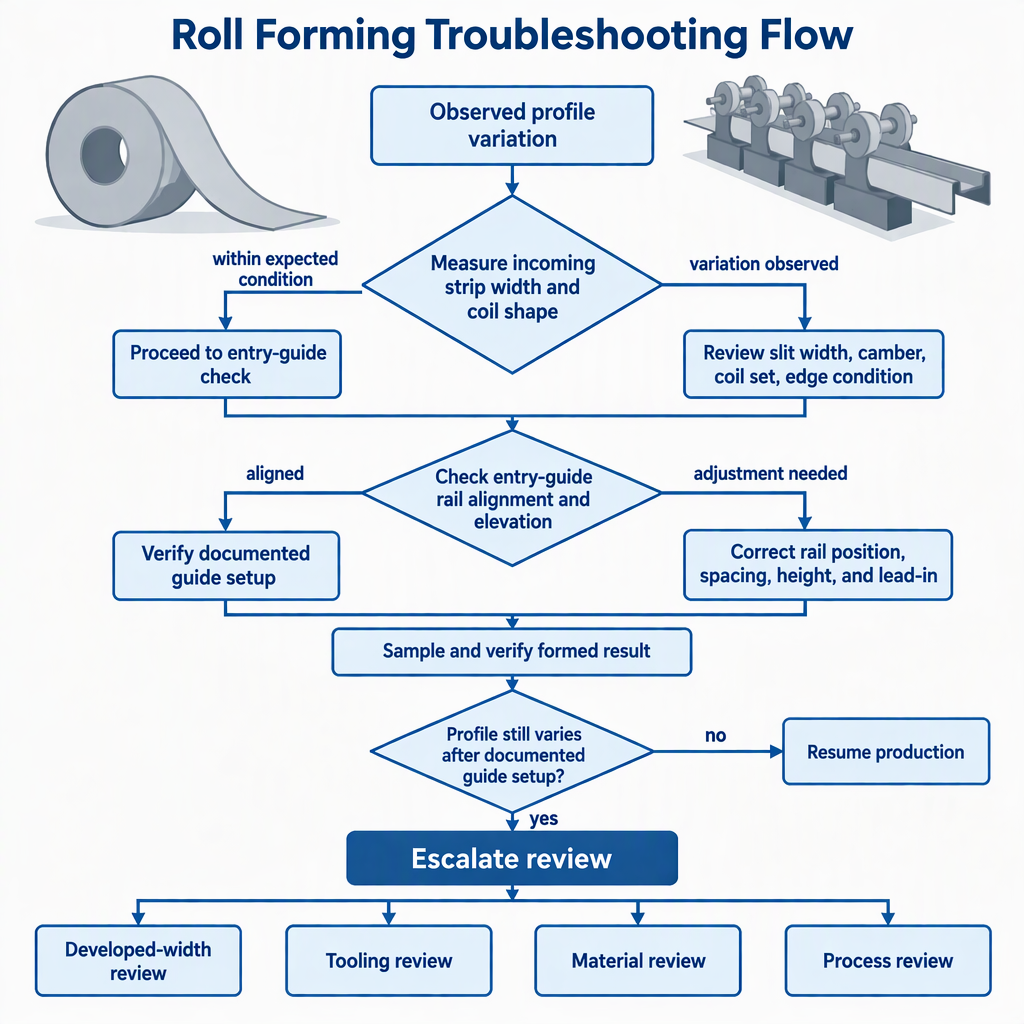
Pare de ajustar a guia de entrada quando a apresentação da tira medida for repetível, mas o perfil formado ainda mudar com a classe do material, a condição da bobina, a largura desenvolvida, o retorno elástico ou a complexidade do perfil.
A orientação de entrada controla a apresentação da tira na primeira passagem. Ela não substitui a estimativa correta da largura da faixa para uma seção transversal feita de planos e curvas. Ele também não remove a influência das propriedades do material, variabilidade de resistência ao escoamento, retorno elástico ou imperfeições no formato da bobina de entrada descritas nas Diretrizes AHSS..
- Se o sintoma mudar imediatamente quando os trilhos-guia, a folga ou a elevação mudarem, a orientação de entrada continuará sendo um provável ponto de controle.
- Se a largura da fenda medida não suportar o perfil desenvolvido, revise o cálculo da largura da tira e o processo de corte.
- Se bobinas diferentes se comportarem de maneira diferente sob a mesma configuração documentada, investigue as propriedades do material e o formato da bobina recebida.
- Se não existir nenhuma configuração documentada, crie uma antes de tirar conclusões de uma bobina ou de um ajuste do operador.
Conclusão
Um caminho prático para solução de problemas é medir a bobina, verificar o alinhamento e a elevação da guia de entrada, documentar a configuração repetível e escalar somente quando a evidência apontar além da apresentação da tira.
Para fábricas de produtos de construção metálica, a orientação de entrada da perfilagem é uma condição limite controlável no início da linha. A largura desenvolvida e o corte corretos permanecem essenciais para a geometria do perfil. O comportamento do material e o formato da bobina de entrada devem fazer parte da mesma investigação quando a guia já for repetível.
Perguntas frequentes sobre orientação de entrada de perfilagem e variação de largura da bobina
Essas perguntas ajudam engenheiros, equipes de produção e compradores de equipamentos a decidir o que verificar antes de trocar as ferramentas ou culpar uma bobina.
A orientação de entrada pode corrigir a variação da largura da bobina?
Não. A orientação de entrada pode apresentar a tira consistentemente ao primeiro passe de formação, mas não altera a largura medida da fenda da bobina.
Por que uma pequena alteração na largura pode afetar um perfil laminado?
Uma seção transversal formada por rolo depende dos comprimentos planos, do comprimento do arco de curvatura e da estimativa da linha neutra, portanto, alterações na largura da tira podem afetar como a geometria final é alcançada.
Que sintomas apontam para um erro no guia de entrada?
Serpenteamento na primeira passagem, contato unilateral da guia, torção após a configuração, rebarbas em uma borda ou desvio de dimensão que muda após o movimento da guia são motivos para inspecionar a guia de entrada antecipadamente.
Quais condições da bobina devem ser verificadas antes de culpar a guia?
Camber, besta, conjunto de bobina, fivela central, classe do material, comportamento de retorno elástico e variabilidade de resistência ao escoamento podem influenciar o controle dimensional e a qualidade da peça.
Como as configurações do guia de entrada devem ser registradas?
Registre a largura da tira, a folga da guia, as posições esquerda e direita, a condição de elevação ou calço, os pontos de referência, o identificador da bobina e o resultado da peça formada.
O que os compradores de equipamentos devem perguntar sobre as orientações de entrada?
Pergunte como a guia está alinhada com a primeira passagem de conformação, como o paralelismo e a elevação do trilho são verificados e como as configurações são documentadas para trabalhos repetidos.
Quando a equipe deve ir além do guia de entrada?
Escale quando a guia estiver alinhada e repetível, mas o perfil ainda variar de acordo com o tipo do material, formato da bobina, comportamento de retorno elástico ou complexidade do perfil.


