


Velocidade da linha
A velocidade da linha está vinculada ao deslocamento da tira através dos suportes de laminação e não indica, por si só, quantas peças acabadas são aceitas no final da linha.

Número Browse:0 Autor:editor do site Publicar Time: 2026-11-17 Origem:alimentado


A velocidade da linha de perfilagem descreve o deslocamento da tira através do processo de conformação, enquanto a saída final é a contagem de peças aceita após a conformação, operações em linha, corte, manuseio e perdas de qualidade; os compradores de equipamentos devem comparar as cotações usando métricas operacionais, e não um número de velocidade do título.
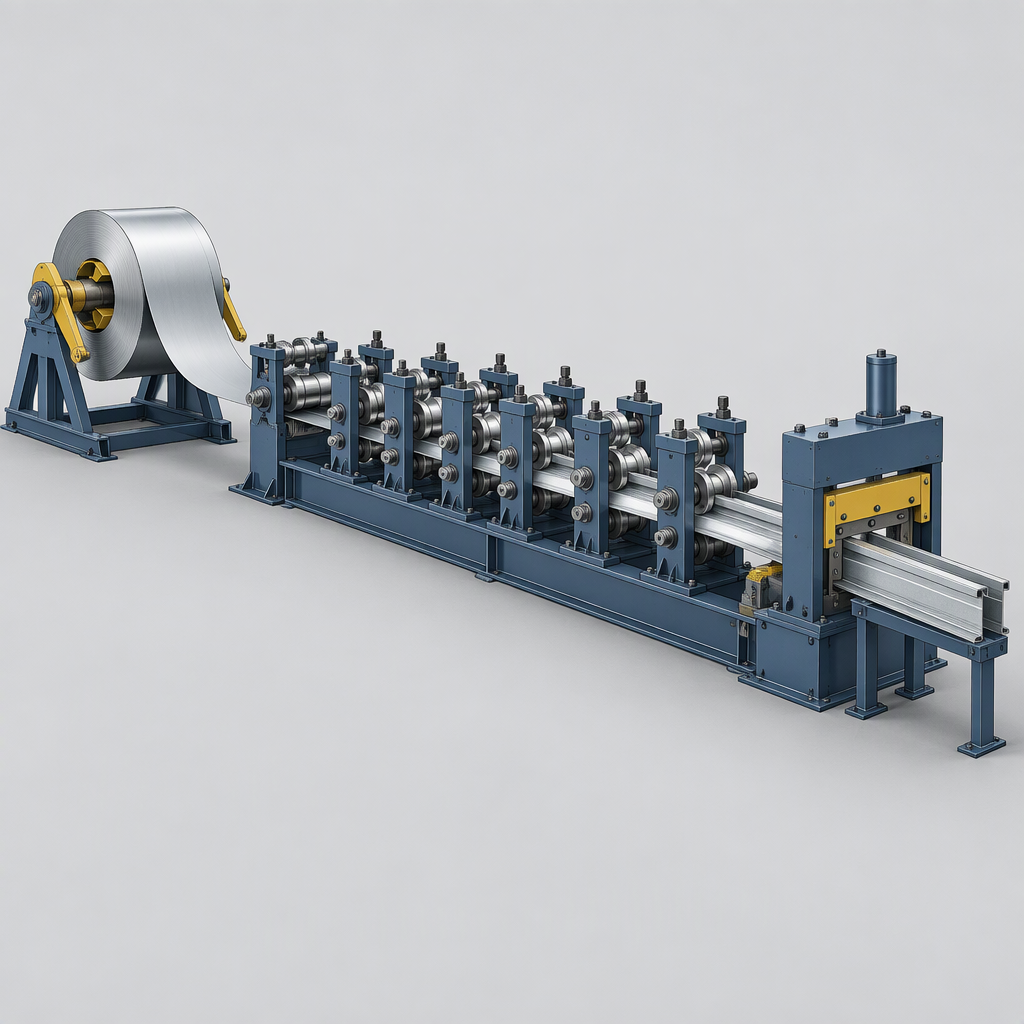
Na conformação de rolos, a velocidade da linha é melhor entendida como o movimento linear de uma folha plana ou tira à medida que ela passa por moldes de rolos emparelhados sucessivos que a dobram em direção ao perfil final; a orientação de formação de rolos das Diretrizes AHSS descreve o processo como alimentação longitudinal através de matrizes de rolo, geralmente com alimentação de bobina, conformação e corte no comprimento.
A velocidade da linha está vinculada ao deslocamento da tira através dos suportes de laminação e não indica, por si só, quantas peças acabadas são aceitas no final da linha.
A saída final depende do mesmo caminho de conformação mais as operações em linha necessárias para a peça solicitada, como corte no comprimento, puncionamento, entalhe, ranhura, gravação em relevo ou curvatura.
Uma entrada de referência de fabricação da Springer Nature descreve a perfilagem como um processo usado para perfis uniformes e a enquadra como um problema de projeto de processo, razão pela qual uma velocidade citada deve ser lida no contexto do perfil e do material que está sendo formado.
A produção final difere da velocidade da linha porque o desempenho da produção deve ser medido com dados operacionais e métricas formais, e não assumindo que o deslocamento da tira se torna automaticamente peças aceitas.
| Ponto de comparação | Velocidade da linha | Saída finalizada |
|---|---|---|
| O que descreve | Movimento linear da tira através do processo de perfilagem. | Peças aceitas após a conformação e operações posteriores ou em linha necessárias. |
| Risco típico do comprador | Uma única métrica de velocidade pode ser mal interpretada se não estiver vinculada às condições operacionais e aos limites de medição. | Uma declaração de saída útil deve definir a métrica, a fonte de dados, a regra de aceitação e as premissas operacionais. |
| Onde aparecem os gargalos | A seção de formação pode funcionar continuamente. | Corte, padrões de furos, relevo, curvatura, manuseio e inspeção podem controlar a contagem real. |
Os gargalos mais importantes são as operações que devem acontecer em sequência com a conformação, porque a conformação por rolo pode incluir entalhe, ranhuramento, puncionamento, estampagem, curvamento, conformação de contorno e corte no comprimento.
| Operação ou condição | Por que muda a saída | Verificação do comprador |
|---|---|---|
| Cortando no comprimento | Cada peça acabada deve ser separada do caminho contínuo da tira. | Pergunte se a velocidade citada pressupõe corte rápido, corte pára-inicia ou outro método de corte. |
| Perfuração, entalhe e ranhura | Os padrões de recursos adicionam operações dependentes da posição que podem restringir o ciclo. | Forneça o padrão do furo, o passo, o comprimento da peça e os requisitos de tolerância com a RFQ. |
| Gravação ou curvatura | Etapas adicionais de formação ou modelagem podem alterar a janela operacional prática. | Solicite estimativas de produção para a família exata de peças, não apenas para um perfil simples. |
| Inspeção, sucata e retrabalho | As métricas de desempenho de fabricação devem refletir os dados operacionais e não apenas o movimento do equipamento. | Pergunte como são contadas as peças rejeitadas, peças de teste e perdas de troca. |
Uma estimativa responsável de primeira passagem começa com a velocidade declarada e depois aplica o comprimento real da peça, as operações em linha necessárias, as suposições de disponibilidade e os critérios de peças aceitas como etapas de medição separadas.
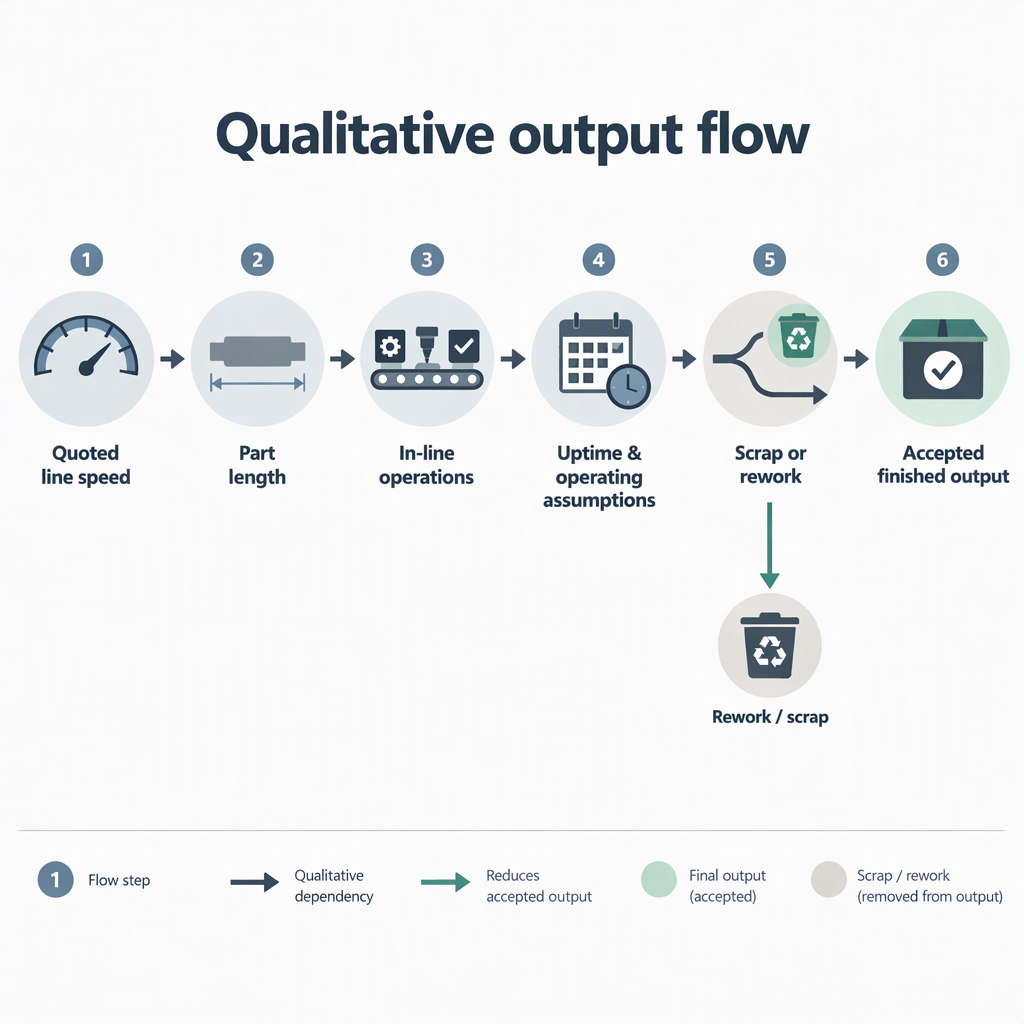
Antes de aceitar uma reivindicação de velocidade, solicite a definição de métrica, suposições operacionais, base de dados e limite de aceitação usados para transformar o movimento da máquina em saída final.
Uma comparação de velocidade é útil somente quando as linhas comparadas estão sendo avaliadas para design de perfil, requisitos de material, suposições de processo e definições de saída semelhantes.
Os quadros de referência da Springer Nature rolam formando considerações de projeto de processo e simulação para perfis e materiais, portanto, os compradores devem tratar a velocidade como dependente da aplicação, em vez de uma classificação universal da máquina.
A página de Diretrizes AHSS também vincula a conformação de rolos a fatores de projeto e operações em linha opcionais, o que apoia a solicitação aos fornecedores de suposições de produção específicas de peças.
Uma RFQ forte pede que cada fornecedor traduza a velocidade da linha em produção final com o mesmo desenho de peça, material, operações, limite de qualidade e definição de métrica.
| Item de RFQ | Peça ao fornecedor para definir | Por que é importante |
|---|---|---|
| Base de velocidade | Quer o número seja velocidade de pico, velocidade operacional ou saída medida. | As métricas de desempenho precisam de limites claros para serem comparáveis. |
| Parte família | Geometria do perfil, comprimento da peça, padrão de furo e operações em linha. | A saída da perfilagem muda quando as operações de conformação e auxiliares mudam. |
| Contagem de aceitação | Se peças rejeitadas, peças configuradas, retrabalho e retenções de inspeção são excluídas. | A produção final deve refletir a produção aceita, não apenas o movimento. |
A velocidade da linha e a produção final estão relacionadas, mas não são a mesma métrica de compra; a comparação mais segura é começar com o processo de conformação e depois levar em conta as operações em linha e os critérios de aceitação medidos.
As perguntas mais úteis para o comprador concentram-se em definições, suposições e métricas de resultados comparáveis.
Não. A velocidade da linha descreve o deslocamento da tira através do processo de perfilagem, enquanto a produção final conta as peças após a conformação e as operações necessárias serem concluídas.
Somente como uma estimativa de primeira passagem após o comprimento da peça e o método de corte serem conhecidos; operações de recursos e critérios de aceitação podem alterar a contagem final.
A operação limite depende da peça, mas corte, puncionamento, entalhe, ranhura, relevo e curvatura são pontos comuns a serem verificados porque podem ser integrados à perfilagem.
Eles podem usar diferentes definições de métricas, premissas operacionais ou limites de aceitação; portanto, solicite a base de cálculo antes de comparar os números.
Sim. A conformação por rolo é um problema de projeto de processo para perfis e materiais, portanto, uma declaração de velocidade deve ser verificada em relação ao material, geometria, tolerância e rota de conformação exatos.
Peça ao fornecedor para indicar se o número é a velocidade máxima da linha, velocidade de produção estável, produção teórica ou produção medida aceita sob condições definidas.


