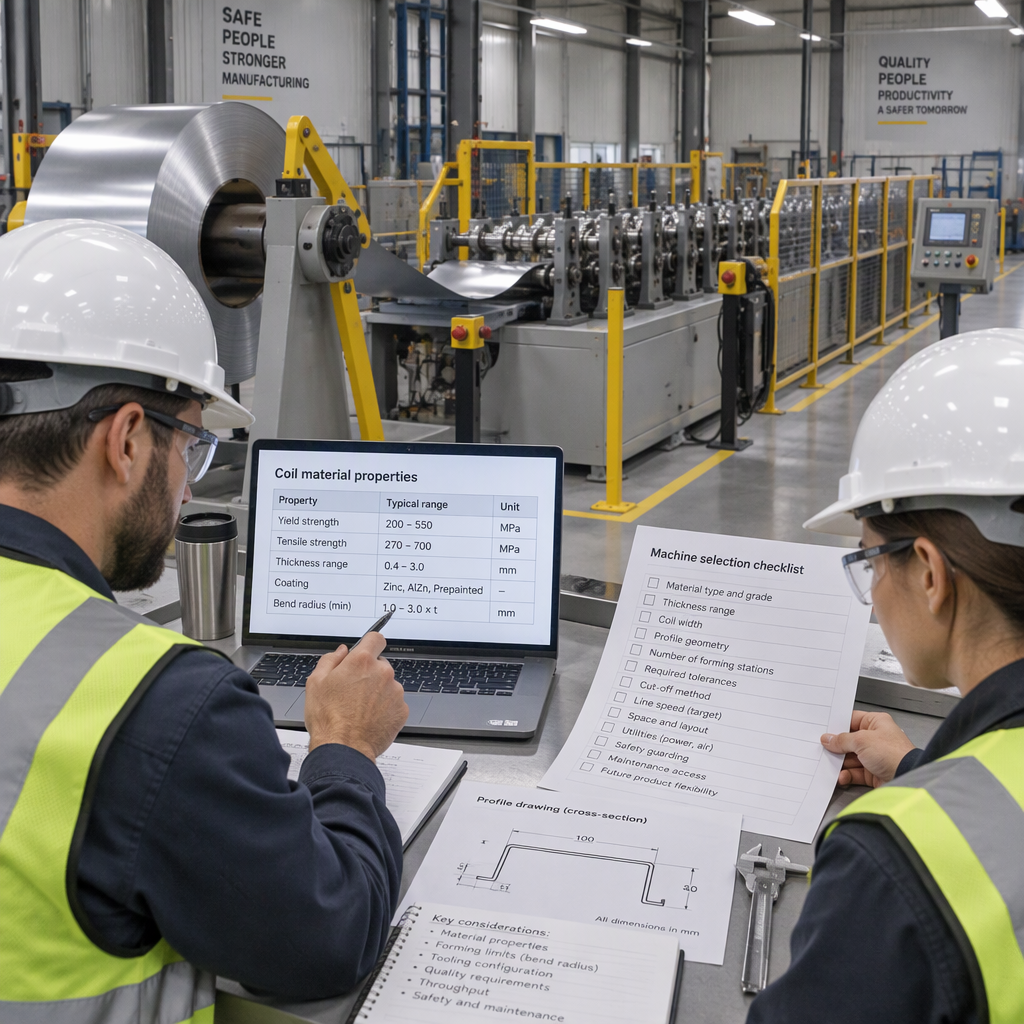
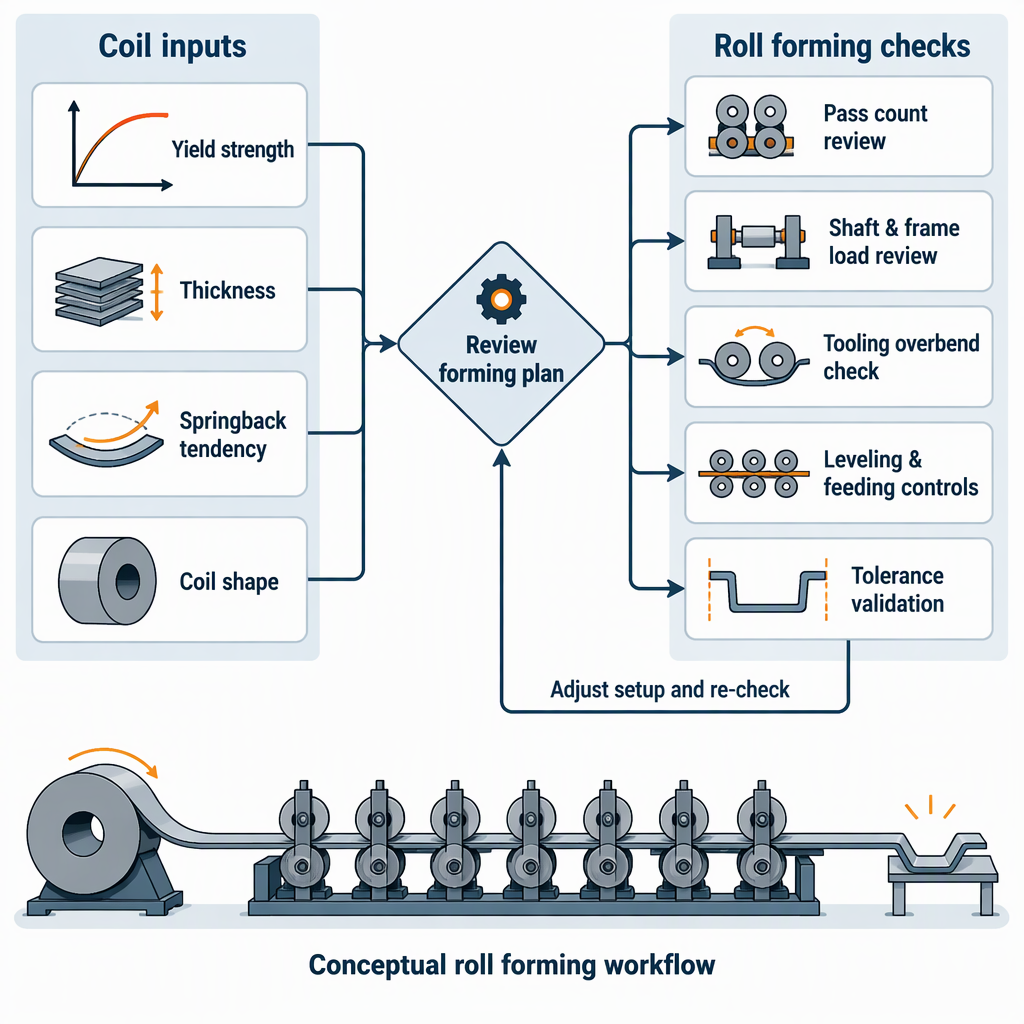
As propriedades do material da bobina devem ser tratadas como entradas de seleção da máquina, não apenas como dados de compra: o tipo e a espessura do aço afetam a carga de conformação e o projeto da passagem, maior resistência ao escoamento e endurecimento por trabalho aumentam o risco de retorno elástico , e as condições do formato da bobina, como curvatura, besta, conjunto de bobinas e fivela central, podem afetar a estabilidade dimensional antes que a tira atinja os suportes de conformação.
Por que as propriedades da bobina alteram os requisitos da máquina perfiladeira
A seleção da máquina para perfilagem muda com as propriedades da bobina porque a linha deve dobrar gradualmente a tira através de matrizes de rolo sucessivas, mantendo a força, o alinhamento, a complexidade do perfil e o controle dimensional dentro da janela do processo.
As diretrizes de formação de rolos das Diretrizes AHSS descrevem a formação de rolos como um processo que utiliza moldes de rolos sucessivos para formar bobinas ou tiras no perfil final, com o número de pares de rolos dependendo do tipo da folha, da complexidade do perfil e do projeto do moinho.
Para os compradores de equipamentos, isso significa que a troca da bobina não é apenas uma substituição de matéria-prima. Uma bobina de maior resistência pode exigir mais força de conformação, um cronograma de passagem diferente, suporte de ferramentas mais forte e uma análise mais detalhada das suposições do eixo, da estrutura e do acionamento. A orientação do AHSS também observa uma regra prática de que a força é proporcional à resistência do material e ao quadrado da espessura, portanto, pequenas alterações na espessura podem ser importantes quando a classe já é exigente.
Resistência ao escoamento, retorno elástico e controle dimensional
O limite de escoamento é importante porque a formação permanente começa somente depois que o material excede seu limite de escoamento, e um limite de escoamento mais alto é um dado essencial ao estimar o retorno elástico relativo.
A orientação de retorno elástico das Diretrizes AHSS descreve o retorno elástico como o alívio da tensão elástica após a conformação e observa que o retorno elástico aumenta com maior resistência ao escoamento do aço e endurecimento por trabalho ou tensão de fluxo.
Gama de bobinas de menor resistência ou familiar
Quando a resistência ao escoamento e o endurecimento por trabalho são menores, o risco de retorno elástico é geralmente mais fácil de controlar para o mesmo formato e espessura da peça.
As discussões sobre máquinas podem se concentrar no projeto do passe normal, nas expectativas de tolerância e se a mesma linha de bobinas já foi comprovada em perfis semelhantes.
Gama de bobinas de maior resistência ou nova
Quando a resistência ao escoamento e a tensão de fluxo aumentam, o retorno elástico pode se tornar um problema maior de precisão dimensional após a conformação.
As discussões sobre máquinas devem incluir estratégia de sobrecurvatura, margem de projeto de rolo, planejamento de teste e como o fornecedor validará as dimensões do perfil em todos os lotes de bobinas.
A variabilidade do limite de escoamento também é importante: a orientação de perfilagem AHSS identifica o limite de escoamento e a tensão de fluxo como características importantes do aço para o controle dimensional, e a variabilidade limitada do limite de escoamento suporta dimensões de peças mais consistentes e localizações de furos pré-perfurados.
Espessura, raio de curvatura e carga de formação
A espessura e o raio de curvatura afetam os requisitos do equipamento porque a carga de conformação aumenta com a espessura, enquanto dobras apertadas ou complexas podem aumentar o número de passes e a precisão exigida das ferramentas de rolo.
Condição da bobina ou perfil
Implicação na seleção da máquina
Verificação do comprador
Maior resistência do material
Forças de conformação mais altas podem atuar nos rolos e nas estruturas.
Pergunte como a linha citada representa a faixa de classificação, não apenas a espessura nominal.
Maior espessura
A força de formação pode aumentar drasticamente porque a orientação do AHSS observa uma relação entre força e espessura ao quadrado como regra prática.
Confirme as suposições de eixo, estrutura, acionamento e ferramentas para espessura máxima.
Geometria de perfil mais complexa
Mais pares de rolos podem ser necessários dependendo do tipo da folha, da complexidade do perfil e do projeto do laminador.
Revise a contagem de passes proposta e a sequência de formação antes da aprovação da compra.
Geometria de dobra sensível ao Springback
A recuperação dimensional após a conformação pode exigir compensação nas ferramentas e na configuração.
Pergunte como serão tratadas a sobrecurvatura, as peças de teste e a validação de tolerância.
Formato da bobina, planicidade e estabilidade de alimentação
A área de aquisição deve verificar o formato e o nivelamento da bobina porque as imperfeições da tira de entrada podem se tornar problemas de alimentação, alinhamento e perfil acabado, mesmo quando o grau e a espessura parecem corretos no pedido de material.
Peneire a bobina de entrada para condições de formato, como fivela central, conjunto de bobina, besta e curvatura antes de tratar a bobina como adequada para uma linha de perfilagem de precisão.
Conecte a condição de formato observada a prováveis desvios de perfil, porque a orientação AHSS vincula imperfeições no formato da bobina com possíveis curvaturas, torções, alargamentos, ondas centrais e ondas de borda em produtos laminados.
Decida se a linha precisa de controles mais fortes de entrada de material, capacidade de nivelamento, melhor suporte de alimentação ou um acordo mais rígido com o fornecedor de bobinas.
Para peças pré-perfuradas, analise se a variação da bobina pode mover os locais dos furos após a conformação, especialmente onde a consistência do limite de escoamento e a repetibilidade dimensional são importantes.
Tabela de decisão de seleção para requisitos acionados por bobina
Use os dados da bobina para conduzir a conversa sobre especificações: cada propriedade do material deve levar a uma pergunta específica sobre máquina, ferramental, alimentação ou validação antes que o comprador compare as ofertas.
Entrada da bobina
Por que é importante
Pergunta de especificação a ser feita
Força de rendimento
A deformação permanente começa após o limite de escoamento ser excedido.
Que faixa de classes foi usada para dimensionar o suporte do ferramental, a sequência de conformação e os testes dimensionais?
Tendência de retorno
O Springback aumenta com maior resistência ao escoamento e endurecimento por trabalho para condições de peças comparáveis.
Como o ferramental compensará o retorno elástico e como as dimensões serão verificadas após a conformação?
Faixa de espessura
A força de conformação é fortemente afetada pela espessura e também pela resistência do material.
A linha é especificada para a combinação máxima de espessura e resistência, e não apenas para a espessura média da bobina?
Condição do formato da bobina
Camber, besta, conjunto de bobinas e imperfeições relacionadas podem influenciar a qualidade do perfil.
Quais limites de bobina de entrada, expectativas de nivelamento e controles de alimentação são necessários?
Variabilidade de resistência ao rendimento
A variabilidade limitada suporta dimensões de peças mais consistentes e localizações de furos pré-perfurados.
Quais dados de certificado de bobina e suposições de tolerância entre lotes devem ser compartilhados antes do projeto final?
A perfilagem alimentada por bobina é comumente usada para perfis longos e seções complexas, mas essa vantagem geral do processo não elimina a necessidade de combinar as propriedades da bobina com o perfil pretendido e a meta de tolerância.
Lista de verificação de seleção para revisão de especificações acionadas por bobina
Antes de solicitar ou aprovar uma cotação de formador de rolo, forneça aos fornecedores dados suficientes de bobina e perfil para verificar a força, o retorno elástico, a estabilidade de alimentação e a repetibilidade dimensional.
Forneça o tipo de aço e a faixa de limite de escoamento, pois o limite de escoamento define o início da deformação plástica e afeta as estimativas de retorno elástico.
Identifique se a família de materiais é aço-carbono, HSLA, AHSS ou outra faixa de alta resistência, pois maior resistência ao escoamento e endurecimento por trabalho podem aumentar o risco de retorno elástico.
Indique a espessura mínima, nominal e máxima para que o fornecedor possa revisar as suposições de carga de formação em toda a faixa real de bobinas.
Compartilhe o desenho do perfil, os raios de curvatura e as metas de tolerância para que a contagem de passagens e o projeto dos rolos possam ser discutidos em relação à complexidade do perfil.
Descreva problemas conhecidos no formato da bobina, como curvatura, besta, conjunto de bobina ou fivela central, e pergunte quais controles de entrada da bobina são necessários.
Se a tira for pré-perfurada, forneça locais de furos e metas de tolerância para que o fornecedor possa considerar a estabilidade dimensional após a conformação.
Pergunte como a compensação de retorno elástico será comprovada, incluindo peças de teste, pontos de medição e critérios de aceitação.
Confirme se a cotação aborda a combinação de bobinas planejadas mais fortes e mais espessas, em vez de um caso nominal conveniente.
Conclusão
A abordagem de compra mais segura é traduzir as propriedades da bobina em requisitos da máquina antes de comparar as ofertas de perfilagem.
A resistência, a espessura, a complexidade do perfil e o projeto do moinho influenciam a sequência de conformação e a carga que os rolos e as estruturas devem suportar.
A resistência ao escoamento e o endurecimento influenciam o retorno elástico, portanto o planejamento do controle dimensional deve fazer parte da discussão sobre ferramentas e não ser uma reflexão tardia.
O formato da bobina e a consistência entre lotes também merecem atenção porque as imperfeições da tira e a variação do limite de escoamento podem afetar a qualidade do perfil acabado.
Comece a revisão das especificações com dados reais da bobina, não apenas com a categoria do produto.
Peça aos fornecedores para verificarem juntos a resistência e a espessura máximas.
Inclua retorno elástico, formato da bobina e validação de tolerância na discussão de compra.
Perguntas frequentes sobre propriedades de bobinas formadoras de rolos
Essas perguntas dos compradores ajudam a transformar as propriedades das bobinas formadoras em verificações práticas de seleção de equipamentos.
Uma linha de perfilagem pode operar bobinas de aço-carbono, HSLA e AHSS sem alterações?
Não presuma que sim. Maior resistência ao escoamento e endurecimento por trabalho podem aumentar o retorno elástico, portanto, a mesma abordagem de linha e ferramenta pode precisar de revisão quando a família de materiais mudar.
Qual propriedade da bobina a aquisição deve verificar primeiro?
Comece com o limite de escoamento, a faixa de espessura e a especificação completa da classe. A resistência ao escoamento define quando a deformação plástica começa, enquanto a espessura afeta a carga de conformação.
Por que a espessura é maior do que um simples número de capacidade?
A espessura interage com a força. A orientação de perfilagem AHSS observa uma regra prática de que a força é proporcional à resistência e à espessura ao quadrado, portanto, a combinação máxima de resistência e espessura deve ser verificada.
Como o retorno elástico afeta as decisões sobre ferramentas?
Springback é a recuperação elástica após a formação. Quando o risco de retorno elástico aumenta, a discussão sobre ferramentas deve incluir curvatura excessiva, validação de teste e medição de dimensões acabadas.
Por que o conjunto de curvatura, besta e bobina são importantes?
Essas condições de formato da bobina de entrada podem influenciar a formação do rolo e podem contribuir para curvatura, torção, alargamento, onda central ou onda de borda no perfil acabado.
Os furos pré-perfurados devem ser discutidos antes da seleção da máquina?
Sim. A orientação AHSS vincula resistência ao escoamento consistente com dimensões estáveis e locais de furos pré-perfurados, portanto, padrões de furos e metas de tolerância devem ser incluídos na revisão das especificações.
O que um comprador deve perguntar quando as futuras qualidades das bobinas podem mudar?
Peça ao fornecedor para definir o grau, espessura e faixa de perfil aprovados para a linha cotada e solicite uma revisão antes de adicionar uma bobina mais forte ou mais espessa à produção.
A BMS Machinery foi inicialmente estabelecida em 1992. Em 2017, nos tornamos membro do Xiamen BMS Group e investimos 7 fábricas, 6 centros de usinagem e uma empresa de estrutura de aço na China, que cobre totalmente uma área de mais de 30000 metros quadrados.