Torção e curvatura em perfis laminados devem ser diagnosticados como sintomas de forma separados, porque defeitos de conformação de rolos, incluindo curvatura vertical, curvatura horizontal e torção, estão associados a deformações longitudinais não uniformes em toda a seção transversal do perfil.
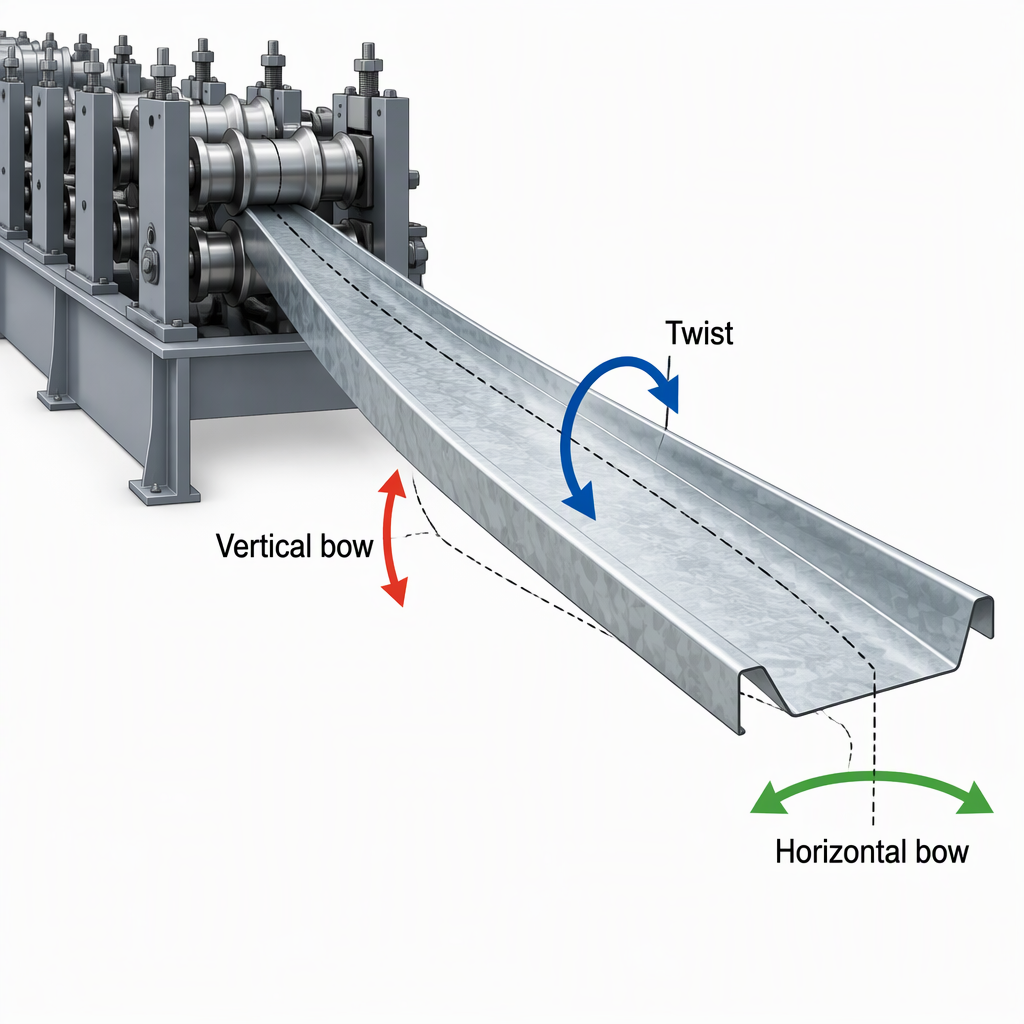
Torção e arco são sintomas diferentes, não um defeito
Torção é uma rotação do perfil ao longo de seu comprimento, enquanto arco é uma curvatura longitudinal; tratá-los como sintomas separados ajuda os engenheiros a escolher as medidas corretas antes de ajustar uma linha de perfilagem.
Na perfilagem, a tira plana é progressivamente moldada em um perfil, e a peça final pode apresentar curvatura vertical, curvatura horizontal, torção ou uma combinação dessas formas de defeito. Para perfis de construção metálica, essa distinção é importante porque um componente de telhado, parede, terça, trilho ou estrutura pode parecer reto a partir de uma direção de visualização enquanto ainda gira ao longo de seu comprimento.
| Sintoma | O que o comprador ou engenheiro vê | Implicação do diagnóstico |
|---|---|---|
| Arco vertical | O perfil se curva para cima ou para baixo ao longo de seu comprimento. | Verifique se o método de medição captura a variação de altura de forma consistente ao longo da peça. |
| Arco horizontal | O perfil curva-se lateralmente quando visto em planta. | Verifique o desvio lateral separadamente da curvatura vertical. |
| Torção | O perfil gira em torno de seu comprimento, portanto os flanges ou almas não mantêm a mesma orientação angular. | Registre a mudança angular ao longo do perfil em vez de assumir que o problema é apenas arco lateral ou vertical. |
Por que a torção e o arco apontam para um desequilíbrio de deformação longitudinal
A torção e o arco não são apenas observações cosméticas: um estudo de perfilagem vincula o arco vertical, o arco horizontal e a torção à distribuição de deformação longitudinal não homogênea ao longo da seção transversal do perfil.
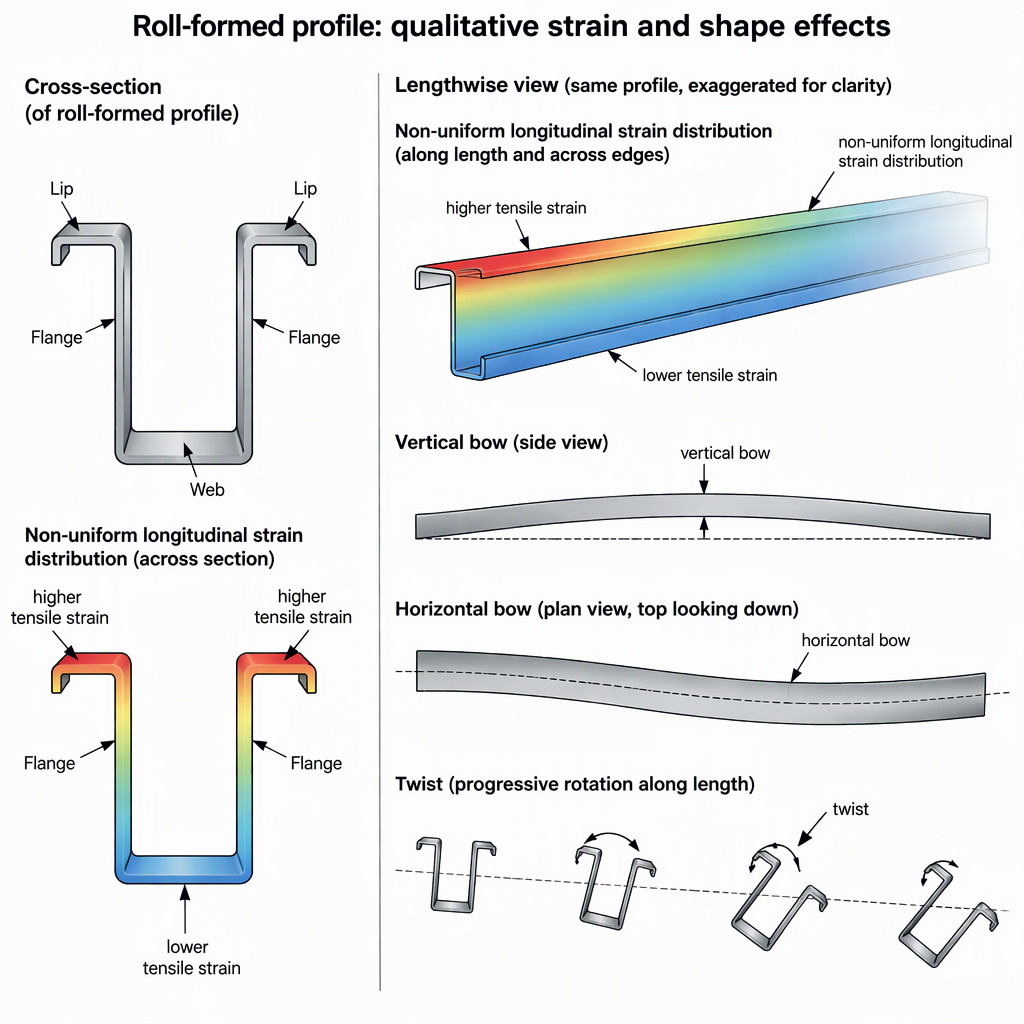
Um estudo publicado no International Journal of Material Forming investiga a relação entre defeitos de perfil e distribuição de deformação longitudinal não homogênea na perfilagem.
O mesmo trabalho apresenta um modelo analítico que utiliza a geometria da seção transversal juntamente com arco horizontal, arco vertical e curvas de torção para calcular a distribuição de deformações longitudinais.
Para um engenheiro de processo, a lição prática é evitar alterar a configuração de um suporte, calço, guia ou endireitador com base apenas na distorção mais visível. A forma medida ao longo do comprimento da peça faz parte do diagnóstico, porque o padrão de deformação pode variar ao longo da seção transversal.
Um fluxo de trabalho de diagnóstico prático antes de trocar o moinho
Antes de alterar as configurações de ferramenta ou de endireitamento, meça o formato do perfil de forma consistente ao longo de seu comprimento e separe as observações de arco vertical, arco horizontal e torção.
- Defina a orientação do perfil e as superfícies de referência antes da medição, para que cada amostra seja verificada da mesma maneira.
- Grave o arco vertical, o arco horizontal e gire separadamente ao longo do comprimento do perfil.
- Compare as curvas medidas com a geometria da seção transversal em vez de depender de uma única observação do final da peça.
- Revise a sequência de conformação, pois a conformação por rolo utiliza moldes de rolos emparelhados sucessivos e dobras incrementais ao longo da linha.
- Verifique a qualidade do material, a complexidade da peça acabada, o projeto do moinho, os requisitos de força de conformação, o número de suportes, o comportamento de retorno elástico, a condição da ferramenta e a resistência do material como entradas de controle do processo.
- Confirme os limites de aceitação em relação ao desenho do cliente ou ao plano de qualidade interno antes de julgar o twist ou o bow.
- Separe as verificações de configuração da primeira peça das verificações de produção contínuas para que o desvio não seja confundido com um erro de configuração inicial.
- Antes de qualquer acesso manual a um moinho motorizado, endireitador, área de proteção, suporte de rolo ou componente do lado do acionamento, desligue e desconecte a fonte de alimentação elétrica, hidráulica, pneumática ou de bateria relevante, aplique o procedimento de bloqueio do local e siga o manual do modelo somente para acesso permitido.
- Documente qual ajuste foi alterado e qual sintoma mudou posteriormente; caso contrário, uma decisão posterior sobre equipamentos ou ferramentas poderá ser baseada em coincidência e não em diagnóstico.
Tabela de decisão: fonte provável, verificação e direção corretiva
Comece com o fator que melhor corresponde ao padrão de defeito: comportamento do material, geometria do perfil, sequência de conformação, condição da ferramenta e projeto do moinho, todos afetam o controle dimensional da perfilagem.
As Diretrizes AHSS descrevem a conformação de rolos como uma sequência de dobras incrementais por meio de moldes de rolos emparelhados sucessivos e identificam classe, complexidade da peça, projeto do moinho, requisitos de força, contagem de suportes, retorno elástico, ferramentas desgastadas e resistência do material como fatores relevantes do processo.
| Padrão observado | Verifique primeiro | a direção corretiva |
|---|---|---|
| O arco vertical ou horizontal domina enquanto a torção é menor. | Confirme se a curvatura é medida no plano correto e se ela muda ao longo do comprimento. | Revise a sequência de conformação, a estratégia de endireitamento e o suporte do perfil antes de trocar vários suportes. |
| Twist aparece com arco e não sozinho. | Verifique os indicadores de desequilíbrio de deformação da seção transversal comparando as medidas de forma em todo o perfil. | Priorize verificações de configuração simétrica, revisão de alinhamento de rolos e ajustes de testes controlados, em vez de tratar a peça como um simples arco lateral. |
| Os defeitos mudam após alterações no grau ou na resistência do material. | Revise os requisitos de resistência, classe, retorno elástico e força de conformação do material. | Reavalie as suposições do projeto da passagem, o carregamento do estande e a margem de conformação disponível para o material selecionado. |
| Os defeitos crescem em perfis complexos ou de alta formação. | Revise a complexidade da peça acabada, o projeto do moinho e o número de suportes. | Para a seleção do equipamento, pergunte se a configuração da linha proposta suporta a complexidade do perfil e a variedade de materiais, em vez de comparar as máquinas apenas pelo tamanho nominal do perfil. |
| Uma linha que anteriormente funcionava de forma aceitável começa a produzir mais distorção. | Verifique as ferramentas desgastadas e a repetibilidade da configuração. | Inspecione as superfícies de ferramentas permitidas e o alinhamento de acordo com o procedimento de segurança do local antes de assumir que é necessária a compra de um novo equipamento. |
Limites de aplicabilidade para engenheiros e compradores de equipamentos
Essa lógica de solução de problemas se aplica melhor quando o comprador pode medir o formato do perfil ao longo de seu comprimento e comparar os sintomas com a geometria da seção transversal e as condições do processo de perfilagem.
A explicação do desequilíbrio de deformação apoia diretamente o diagnóstico de curvatura vertical, curvatura horizontal e torção como defeitos de perfil de formação de rolo relacionados.
A explicação do controle de processo suporta diretamente a verificação da classe do material, retorno elástico, desgaste da ferramenta, complexidade da peça, projeto do moinho, requisitos de força e contagem de suportes ao selecionar ou ajustar um processo de perfilagem.
A mesma lógica torna-se mais fraca quando a geometria do perfil, o método de amostragem ou as condições de produção não correspondem às suposições por trás da abordagem de medição. Nesse caso, os compradores devem solicitar o desenho aplicável, o método de tolerância, as informações sobre o material e o procedimento do fornecedor antes de aprovar alterações nas ferramentas ou seleção de equipamentos.
Conclusão: primeiro diagnostique e depois selecione o caminho de correção
A decisão de compra e processo mais segura é diagnosticar torção e curvatura como sintomas de formato medido antes de escolher ferramentas, configuração, endireitamento, manutenção ou alterações de equipamento.
Para fabricantes de construção metálica e engenheiros de conformação a frio, o próximo passo é uma comparação disciplinada entre o padrão de defeito observado e as entradas do processo que controlam a conformação: material, retorno elástico, complexidade do perfil, condição da ferramenta, projeto do moinho, contagem de suportes e requisitos de força de conformação.
- Separe o arco vertical, o arco horizontal e a torção antes de decidir sobre a ação corretiva.
- Use medidas de formato longitudinal para apoiar o diagnóstico, respeitando os limites da interpretação baseada em modelos.
- Para seleção de equipamentos, conecte o padrão de defeito à variedade de materiais, complexidade do perfil, estratégia de ferramentas, contagem de suportes e projeto do moinho.
FAQ: Diagnosticando torção e curvatura em perfis laminados
Essas perguntas do comprador ajudam a separar as decisões de medição, diagnóstico de processos e seleção de equipamentos.
O que é torção em um perfil laminado?
Twist é uma distorção rotacional ao longo do comprimento do perfil, de modo que a seção transversal não mantém a mesma orientação angular de ponta a ponta.
O que é um arco em um perfil laminado?
O arco é uma curvatura longitudinal. Pode ser arco vertical ou arco horizontal, portanto o plano de medição deve ser registrado.
Por que a torção e o arco não deveriam ser tratados como um único defeito?
Eles são diferentes formas de defeitos de perfil, e separá-los ajuda o engenheiro a conectar o sintoma visível com a provável tensão e condição do processo.
O que deve ser medido antes de ajustar o ferramental?
Meça o arco vertical, o arco horizontal e a torção ao longo do comprimento do perfil e relacione essas medidas com a geometria da seção transversal antes de alterar a configuração da fresadora.
As mudanças de material podem aumentar o risco de torção ou curvatura?
Sim. A qualidade, a resistência e o retorno elástico do material afetam o controle do processo de perfilagem e o comportamento dimensional, portanto, uma mudança de material deve desencadear uma revisão do processo.
Como o diagnóstico de torção e curvatura ajuda na aquisição de equipamentos?
Isso transforma um defeito visível em perguntas do fornecedor sobre projeto do moinho, número de suportes, requisitos de força de conformação, estratégia de ferramentas, variedade de materiais e complexidade da peça.
Existe um limite de torção ou arco universalmente aceitável?
Use o desenho, contrato, plano de qualidade do cliente ou especificação de projeto aplicável para limites de aceitação. Orientações gerais sobre perfilagem ajudam no diagnóstico, mas não substituem um requisito de tolerância específico do perfil.