


Escopo somente C ou C/U
O comprador deve começar com o desenho do perfil C com lábio: largura da alma, altura do flange, comprimento do lábio, espessura do material, raio de curvatura interno, desenho do furo e limites de aceitação.

Número Browse:0 Autor:editor do site Publicar Time: 2026-11-16 Origem:alimentado


Para uma decisão de máquina de terça C vs Z, a principal mudança não é apenas o nome do perfil acabado: a perfilagem constrói a forma através de passagens sucessivas, portanto, a geometria do perfil, a resistência do material, a contagem de dobras, os padrões de furos e as expectativas de tolerância alteram o trabalho de ferramental, puncionamento, corte, controles e aceitação que você deve especificar. Os osciloscópios focados em AC/CU começam no desenho C com lábios e suas dimensões, furos e limites de aceitação, enquanto um osciloscópio C/Z também deve definir como a linha alterna entre os perfis C e Z e qual faixa de tamanho, opções de perfuração e fluxo de trabalho estão incluídos.
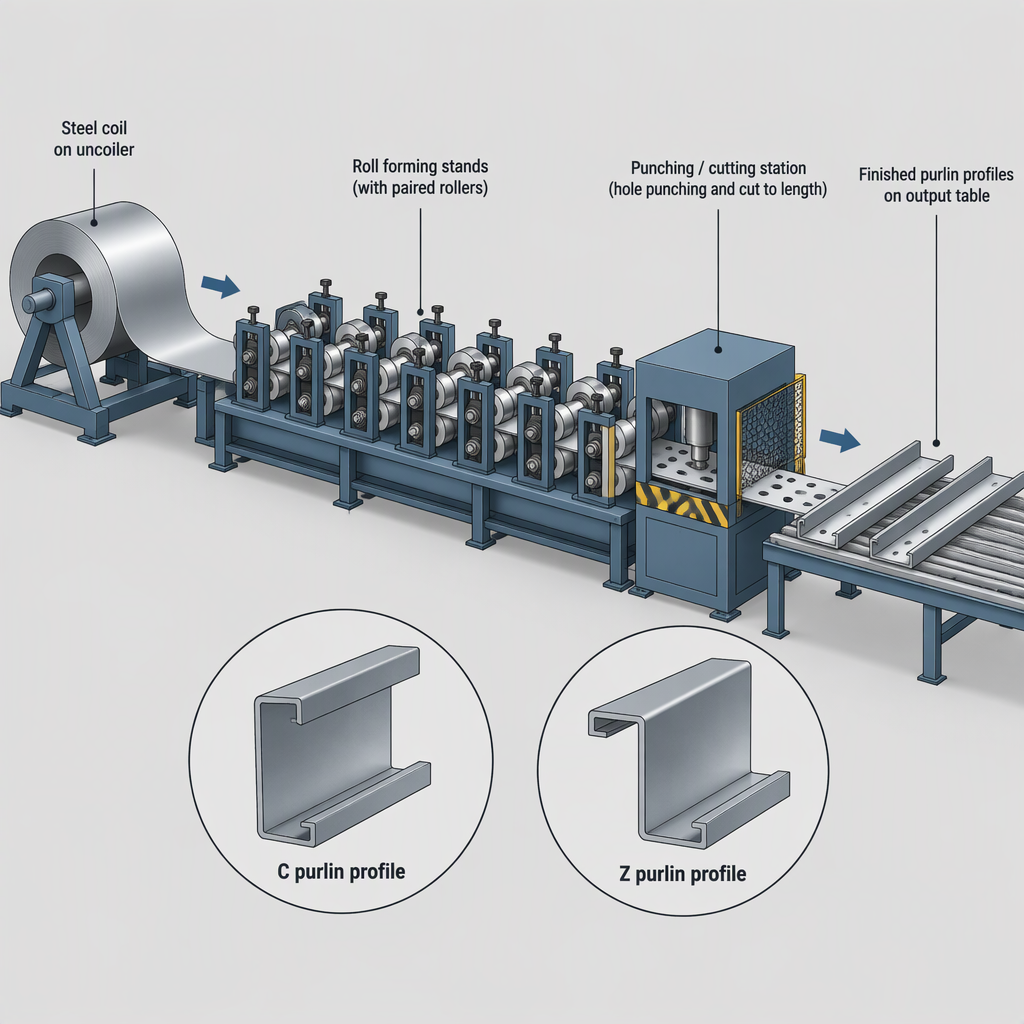
Quando a produção se expande de perfis somente C ou C/U para terças C e Z, os requisitos da máquina mudam da formação de uma família de perfis para o gerenciamento de duas geometrias de perfis, suas faixas de tamanho, método de comutação, padrões de furos e requisitos de corte a jusante.
O comprador deve começar com o desenho do perfil C com lábio: largura da alma, altura do flange, comprimento do lábio, espessura do material, raio de curvatura interno, desenho do furo e limites de aceitação.
O comprador deve definir as faixas C e Z e confirmar se a linha proposta cobre os tamanhos exigidos e a abordagem de mudança; um exemplo CZ listado apresenta C100-400/Z120-400 como sua linha de modelos.
| Item de seleção Produção | somente C ou C/U Produção | C/Z |
|---|---|---|
| Entradas de perfil | Dimensões do desenho C, espessura, raio de curvatura, layout do furo e limites de aceitação. | Gamas de perfis C e Z, espessura de material, opções de puncionamento e fluxo de trabalho de linha completo. |
| Pergunta sobre ferramentas | Confirme o ferramental para a família C ou CU selecionada e a seção de borda necessária. | Confirme como a linha muda entre os perfis C e Z; o exemplo CZ listado indica a produção de diferentes tamanhos de terças C e Z sem alterar rolos ou espaçadores. |
| Comparação comercial | Compare as cotações com relação ao escopo de material, puncionamento, corte, controles, entrega e comissionamento. | Compare os mesmos itens, além do método de comutação C/Z definido e se a perfuração opcional corresponde aos desenhos. |
A geometria do perfil muda a máquina porque a perfilagem alimenta a tira através de moldes de rolos emparelhados sucessivos, com cada passagem dobrando a tira gradativamente em direção ao formato final.
A orientação de perfilagem AHSS explica que a contagem de passes e os requisitos de potência são afetados pelas propriedades do aço, curvaturas do perfil, relação profundidade/espessura da seção, requisitos de tolerância e furos ou entalhes pré-perfurados.
Para compras, isso significa que um desenho com dobras mais exigentes, tolerâncias mais restritas ou recursos pré-perfurados mais complexos não deve ser tratado como uma simples etiqueta de catálogo. Peça ao fornecedor para mapear sua família de perfis, materiais e furos de acordo com os passes de conformação propostos, disposição de acionamento, estação de puncionamento e método de corte.
A reivindicação de troca AC/Z é útil apenas quando a cotação define exatamente o que muda: direção do perfil, largura, flange, borda, programa de puncionamento, comprimento de corte, receita de controles e qualquer ajuste manual fora do recurso de troca anunciado.
Não compare duas máquinas apenas pela palavra “automática”. Uma linha CZ listada pode descrever a produção de diferentes tamanhos C e Z sem alterar rolos ou espaçadores, mas sua decisão de compra ainda depende dos desenhos, materiais, controles e procedimentos de aceitação reais na cotação.
As discussões sobre tolerância devem separar o padrão que enquadra as tolerâncias das seções laminadas a frio dos limites de aceitação específicos que seu fornecedor deve demonstrar em suas peças.
A NEN-EN 10162:2003 é listada como atual pela NEN e cobre tolerâncias dimensionais e transversais para seções de aço laminadas a frio produzidas em máquinas perfiladeiras, incluindo seções transversais C e Z dentro de seu escopo declarado.
ANSI/SDI AISI S100-24 é a especificação norte-americana para o projeto de membros estruturais de aço formados a frio e se aplica, dentro de seu escopo declarado, a membros portadores de carga formados a frio a partir de chapas, tiras, placas ou barras de aço carbono ou de baixa liga com espessura não superior a 1 pol.
| Pergunta | Ação do comprador | Por que é importante |
|---|---|---|
| Você está especificando tolerâncias de peças? | Use a referência de tolerância de seção laminada a frio aplicável como estrutura e, em seguida, indique os limites de aceitação necessários para o seu projeto. | As informações de seleção C/CU indicam aos compradores limites de aceitação e condições de medição separados. |
| As terças são membros estruturais? | Confirme quais especificações de projeto estrutural se aplicam no mercado de projetos e com o engenheiro de projeto. | AISI S100-24 trata do projeto de membros estruturais de aço formados a frio, e não de garantias de produção da máquina. |
| Você está comprando equipamentos? | Solicite uma avaliação ou verificação de aceitação em relação ao seu desenho, em vez de depender apenas de um título padrão. | Um padrão de tolerância pode enquadrar o que é medido, mas não prova que uma configuração específica da máquina atenderá ao desenho da sua peça. |
Um RFQ útil fornece ao fornecedor desenhos, dados de materiais, requisitos de furos, comprimentos de corte, expectativas de tolerância e o mix de produção antes de solicitar uma recomendação de máquina de terça C vs Z.
Selecione uma linha somente C ou C/U quando sua carteira de pedidos estiver concentrada em uma família de perfis; selecionar uma linha C/Z quando a demanda recorrente pelos perfis C e Z justificar a definição de um escopo mais amplo de troca e aceitação.
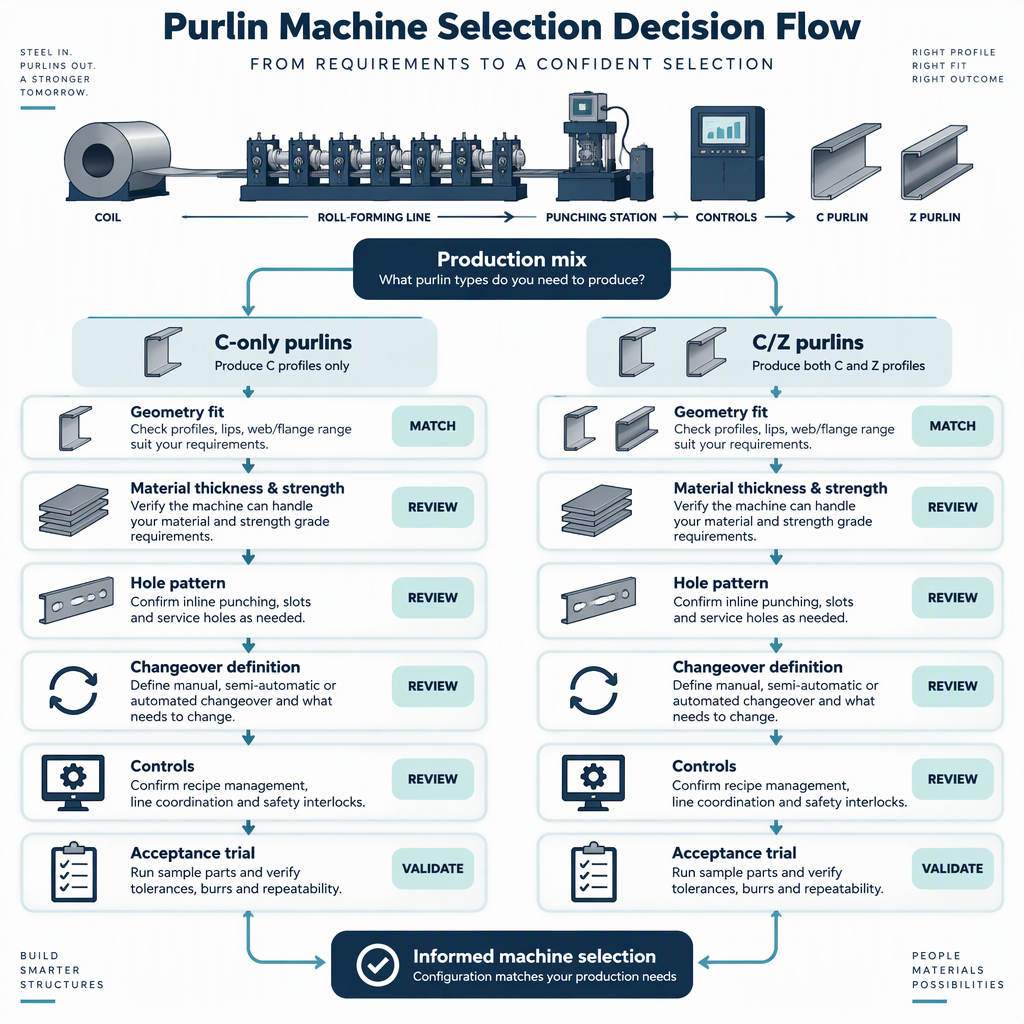
| Situação de produção | Lista provável | Foco na aquisição |
|---|---|---|
| A maioria dos projetos utiliza seções C com lábios ou variantes C/U com dimensões estáveis. | Linha somente C ou C/U | Confirme o desenho do perfil, espessura, furos, corte, controles e verificações de aceitação. |
| Os projetos exigem regularmente tamanhos de terça C e Z. | Linha C/Z | Confirme a cobertura dos tamanhos C e Z, o método de comutação, a perfuração opcional e o fluxo de trabalho do desbobinador até o rack de saída. |
| Os furos, tolerâncias ou materiais necessários são específicos do projeto. | Qualquer escopo, após definição de teste | Não selecione apenas pelo nome do modelo; requerem um método de aceitação baseado em desenho. |
Antes de fazer o pedido, a discussão de aceitação deve comprovar a configuração proposta em relação aos seus perfis, furos, materiais e limites de medição reais.
A melhor escolha de máquina de terça C vs Z é aquela cujo escopo de conformação, puncionamento, corte, troca e aceitação corresponde aos seus desenhos e materiais reais, e não aquela com a etiqueta mais ampla.
Para trabalhos somente C ou C/U, torne precisos os desenhos, furos e verificações de tolerância. Para trabalho C/Z, adicione uma definição de comutação clara e teste ambas as famílias de perfis no plano de aceitação. Essa abordagem mantém a comparação focada nos requisitos da máquina que você pode verificar antes da compra.
Estas respostas curtas concentram-se em questões de seleção de máquinas que afetam desenhos, ferramentas, puncionamento, troca e aceitação.
Um osciloscópio com foco em C começa com o desenho do perfil C ou C/U com lábios e suas dimensões, furos e limites de aceitação.
O escopo AC/Z também deve definir os intervalos de perfis C e Z e como a linha proposta alterna entre essas famílias de perfis.
Nem sempre; um exemplo de linha CZ listado afirma que pode produzir diferentes tamanhos de terças C e Z sem alterar rolos ou espaçadores, mas essa afirmação se aplica a essa configuração e ainda precisa ser verificada em relação aos seus desenhos.
Furos ou entalhes pré-perfurados podem afetar a passagem de perfilagem e os requisitos de energia, e o comprador também deve definir o escopo da punção e a aceitação do furo antes de comparar as cotações.
NEN-EN 10162:2003 é uma referência de escopo de tolerância relevante para seções laminadas a frio produzidas em máquinas perfiladeiras, incluindo seções transversais C e Z dentro de seu escopo declarado.
Nº ANSI/SDI AISI S100-24 aborda o projeto de membros estruturais de aço formados a frio dentro de seu escopo declarado; isso não prova a produção ou o resultado de aceitação de uma máquina de terça específica.
Envie desenhos de perfil, espessura do material, raio de curvatura interno, desenhos de furos, comprimentos de corte, expectativas de tolerância e verificações de aceitação; para produção C/Z, inclua as famílias de perfis e a faixa de tamanho.
Pergunte o que a reivindicação inclui: trocas de rolos ou espaçadores, ajuste de largura, troca de família de perfis, programa de puncionamento, comprimento de corte, receita de controles e a peça medida que confirma que a troca foi concluída.


