


Um FAT de perfilagem deve confirmar que o desenho, material, medidores, referências e regras de aceitação acordados podem produzir perfis utilizáveis, características de furo e comprimentos de corte sob as condições de teste que você registra; não aceite uma promessa genérica de precisão quando tolerâncias, ferramentas de medição e regras de reteste não tiverem sido fixadas no protocolo FAT.
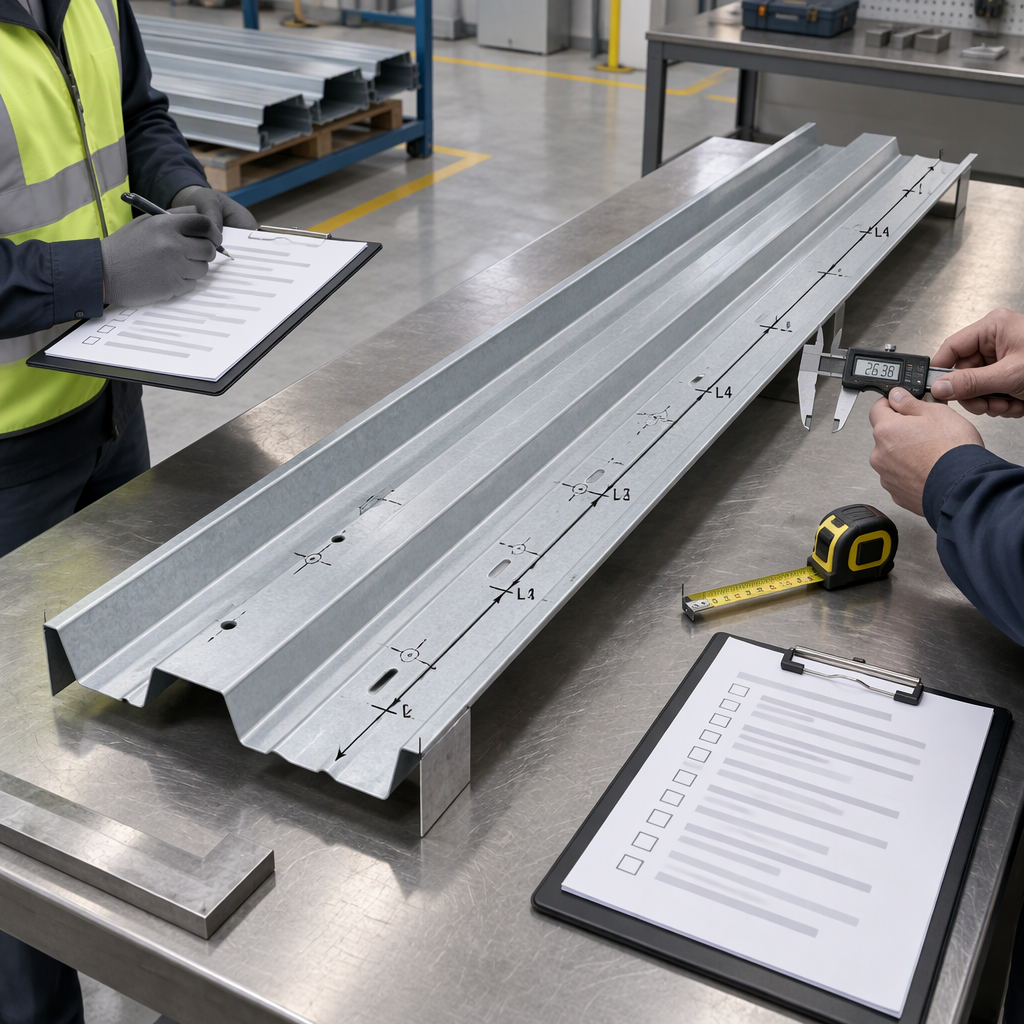
Defina o limite FAT antes de medir peças
Uma FAT de perfilagem deve começar definindo quais operações de conformação, puncionamento e corte estão sendo testemunhadas, porque a perfilagem é um processo contínuo que dobra incrementalmente a tira através de matrizes de rolo sucessivas e pode incluir recursos em linha e corte no comprimento.
- Anexe o desenho do perfil aprovado, a tabela de tolerância, a programação de furos, o requisito de comprimento de corte e o esquema de referência ao registro FAT antes que a primeira amostra seja julgada.
- Indique o grau do material, a espessura, a condição do revestimento e a condição da bobina a ser usada durante o teste, porque os resultados dimensionais podem ser afetados pela resistência do material, variação do limite de escoamento, retorno elástico e formato da bobina de entrada.
- Liste as ferramentas de medição, o status da calibração, o método de medição e a pessoa responsável pelo registro dos resultados antes do início da execução de testemunha.
- Defina o que acontece quando um resultado está fora do requisito acordado: ajuste, amostras adicionais, espera para revisão de engenharia ou novo teste formal.
Evite escrever “precisão da máquina a ser confirmada” como todo o escopo FAT. O limite útil é um limite específico da peça: geometria do perfil, recursos funcionais, comprimento de corte, método de medição, contagem de amostras e regra de disposição.
Teste os perfis em relação ao desenho, não em relação a uma promessa genérica
As verificações de perfil devem comparar a seção formada com o desenho aprovado pelo comprador e a tabela de tolerância, porque as dimensões perfiladas são influenciadas pelo retorno elástico, variação do material, formato da bobina, condição da ferramenta e requisitos de tolerância.
- Confirme a secção transversal acabada: alma, flange, borda, retorno, nervura ou outra geometria definida pelo desenho que torne o produto de construção funcional.
- Meça dimensões críticas nas estações acordadas em vez de escolher pontos convenientes após a execução.
- Registre torção, curvatura, alargamento, deformação local e marcação visível somente quando o desenho ou o protocolo FAT definir como essas condições afetam a aceitação.
- Separe as amostras de configuração das amostras FAT aceitas para que as peças de ajuste antecipadas não escondam a condição final da máquina.
- Se as tolerâncias forem mais restritas do que a função do produto exige, analise se elas são realmente necessárias antes de usá-las como base de rejeição.
Não importe uma tolerância de perfil universal de outro projeto. A tolerância deve vir do desenho do produto, do ajuste ao uso final, da montagem posterior e do método de medição aceito por ambas as partes.
Verifique furos, ranhuras e entalhes como recursos funcionais
As verificações de furos, ranhuras e entalhes pertencem ao FAT quando essas características fazem parte do processo de conformação contínua de rolos ou são produzidas antes da conformação e depois transportadas através dos suportes de conformação.
- Verifique o tipo de recurso: furo redondo, ranhura alongada, entalhe, recorte final, relevo ou outro recurso definido pelo desenho.
- Meça a localização do recurso a partir da referência acordada, e não de uma aresta aparada ou canto formado, a menos que o desenho defina essa referência.
- Verifique se a conformação deslocou, esticou, distorceu ou girou recursos que foram puncionados antes da tira entrar nas passagens de conformação posteriores.
- Registre rebarbas, deformações, rasgos ou danos ao revestimento somente mediante o texto de aceitação previamente acordado.
- Confirme se o passo do furo e a sequência de recursos correspondem aos requisitos de montagem funcional, especialmente onde o perfil será alinhado com clipes, parafusos, painéis ou outros componentes de construção.
Verifique o comprimento do corte com referências e registros acordados
A verificação do comprimento de corte deve confirmar que a linha produz o comprimento da peça especificado pelo desenho após a conformação e o corte no comprimento, usando referências acordadas e resultados de amostras registrados.
- Defina se o comprimento é medido globalmente, entre recursos finais, a partir de um ponto de referência perfurado ou de outra referência funcional.
- Execute o número acordado de peças após a estabilização da configuração e, em seguida, identifique cada peça medida no registro FAT.
- Use uma ferramenta e método de medição cuja calibração e rastreabilidade sejam adequadas para a tolerância de comprimento que está sendo avaliada.
- Registre cada valor medido em vez de apenas escrever aprovação ou reprovação, pois uma revisão de engenharia posterior pode precisar da distribuição real.
- Se o comprimento de corte mudar após o ajuste do perfil, repita as verificações afetadas em vez de aceitar o registro de comprimento anterior.
O comprimento do corte não está isolado do resto da linha. A condição do material, a configuração da conformação, o desgaste da ferramenta e as opções de tolerância podem afetar a peça que finalmente chega à estação de corte.
Controle o sistema de medição antes de julgar a máquina
Antes de rejeitar ou aceitar amostras FAT, confirme se os medidores, os registros de calibração, o método de medição e a incerteza são adequados para as tolerâncias do protocolo FAT.
O NIST explica a rastreabilidade metrológica por meio de calibração, materiais de referência, métodos de teste, avaliação de incertezas e listas de verificação de rastreabilidade, e atribui aos usuários dos resultados de medição a responsabilidade de decidir o que é adequado às suas necessidades.
A AIAG afirma que os dados de medição são usados em quase todos os processos de fabricação e que a avaliação da qualidade do sistema de medição ajuda a identificar onde melhorias podem ser feitas.
- Combine a resolução e o método do medidor com a tolerância que está sendo avaliada.
- Traga registros de calibração atuais para calibradores, fitas, medidores de altura, acessórios, equipamentos CMM ou medidores personalizados usados no FAT.
- Defina quem mede, onde mede e como as leituras repetidas são tratadas.
- Se várias pessoas ou medidores puderem influenciar a decisão, planeje uma verificação do sistema de medição antes de usar dados marginais como base para aceitação.
Bloqueie o material da amostra e as condições de execução no registro
O registro FAT deve identificar o material e as condições de execução usadas para as amostras testemunhadas, porque as dimensões formadas por rolo podem mudar com a resistência do material, retorno elástico, variabilidade de limite de escoamento, formato da bobina de entrada, ferramentas desgastadas e requisitos de tolerância.
- Registre a identidade da bobina ou tira, espessura nominal, qualidade do material, condição do revestimento e qualquer problema conhecido no formato da bobina antes da execução.
- Indique quais operações em linha estão ativas: somente conformação, puncionamento, chanfro, ranhura, gravação em relevo, curvamento e corte no comprimento.
- Identifique a condição de configuração de rolos, punções, ferramentas de corte, acessórios e medidores que influenciam as peças de teste.
- Mantenha as alterações de configuração visíveis no registro para que o conjunto de amostras aceito esteja vinculado à condição final ajustada.
Quando o material de produção for diferente do material FAT, trate o resultado do FAT como condicional. Use o FAT para verificar a configuração e o método de medição acordados e, em seguida, defina que confirmação adicional é necessária para a linha de bobinas de produção.
Transforme medições em uma decisão de aceitação
A lista de verificação FAT deve converter os resultados de perfil, furo e comprimento de corte em uma disposição clara: aceitar, corrigir e testar novamente, aguardar revisão de engenharia ou rejeitar a condição de teste.
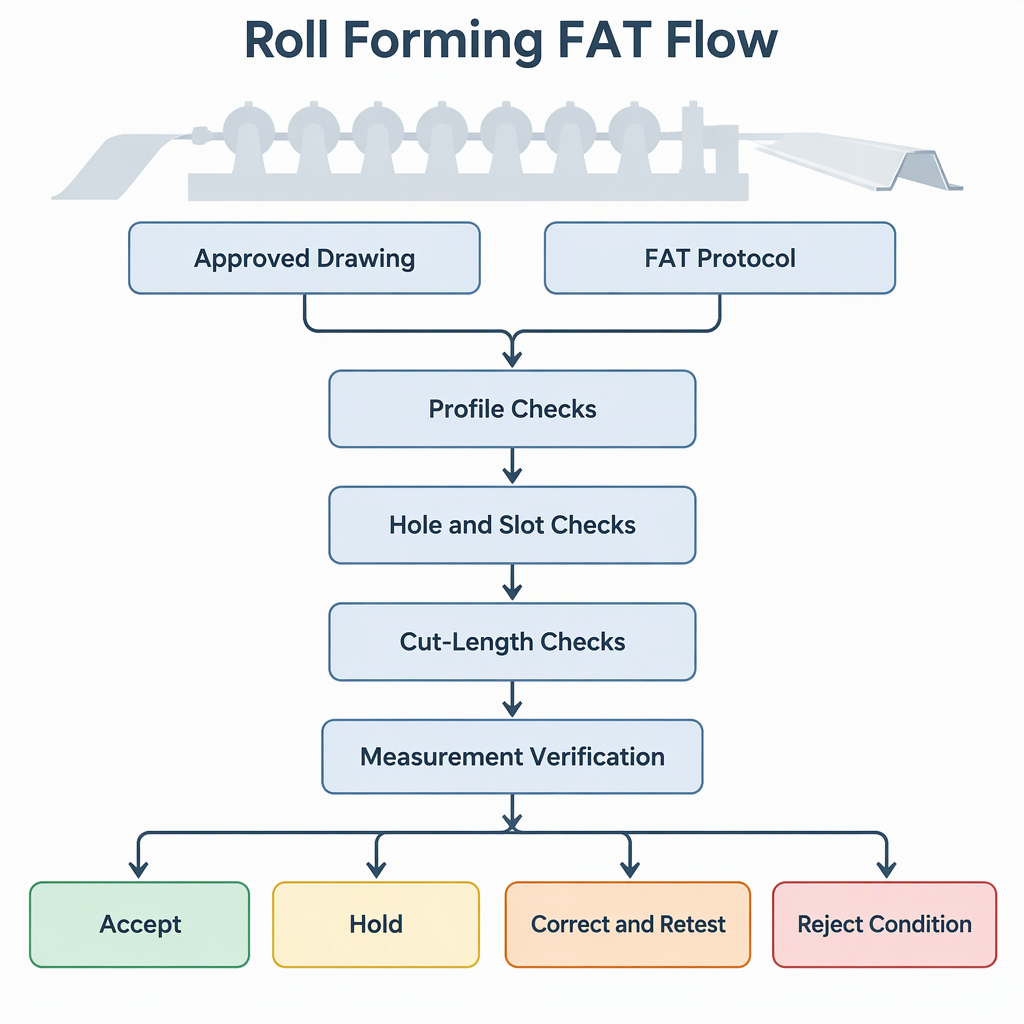
| Resultado FAT | Ação do comprador | Registro a ser mantido |
|---|---|---|
| Todas as medidas críticas de perfil, recurso e comprimento atendem ao desenho e à tabela de tolerância acordados. | Aceite a condição testemunhada para o escopo definido. | Valores medidos, IDs de amostra, registro de material, lista de medidores e disposição assinada. |
| Uma medição está fora da tolerância, mas a causa pode estar relacionada à configuração. | Corrija a configuração e teste novamente as características afetadas. | Resultado original, ajuste feito, IDs de amostra de novo teste e novos valores medidos. |
| Um resultado é marginal e o método de medição não é adequado para a tolerância. | Mantenha a decisão até que o método de medição ou medidor seja confirmado. | Status de calibração do medidor, descrição do método, leituras repetidas e decisão de revisão. |
| A peça não pode atender ao desenho funcional acordado após correção razoável. | Rejeite a condição testemunhada ou reabra a negociação técnica. | Medições não conformes, requisitos afetados e próxima etapa acordada. |
- Assine apenas as características que foram efetivamente testemunhadas e medidas.
- Manter os registros de medição com a disposição final da FAT.
- Não deixe que um resultado de comprimento aprovado substitua requisitos de perfil ou furo com falha.
Conclusão
Um FAT útil para perfilagem é um evento controlado de verificação de aquisição, não uma demonstração geral da máquina.
Defina as operações de perfilagem que estão sendo testemunhadas, incluindo conformação, recursos em linha e corte no comprimento.
Avalie perfis, furos, ranhuras, entalhes e comprimento de corte em relação ao desenho acordado e à tabela de tolerâncias.
Confirme a rastreabilidade da medição e a adequação do método antes de tomar decisões de aceitação de dados limítrofes.
Perguntas frequentes
Essas perguntas ajudam os compradores a preencher lacunas comuns antes de assinar um registro FAT de formação de rolo.
Quantas amostras de perfil devem ser medidas?
Use a contagem de amostras acordada no protocolo FAT. O ponto importante é que a contagem, as estações, a tabela de tolerância e a regra de disposição sejam fixadas antes das peças serem selecionadas.
Os furos devem ser verificados antes ou depois da conformação?
Verifique a característica na condição que importa para o produto final. Se furos ou entalhes forem feitos antes da conformação, verifique também sua localização e condição finais após a conformação.
Que tolerância de comprimento de corte deve ser usada?
Use a tolerância do desenho aprovado ou especificação de compra. Uma descrição geral do processo de perfilagem suporta o corte no comprimento, mas não define uma tolerância universal para cada perfil.
Todos os medidores precisam de registros de calibração no FAT?
Os medidores utilizados para decisões de aceitação devem ter registros de calibração e rastreabilidade adequados para a tolerância que está sendo avaliada.
Os resultados do FAT podem ser aceitos se o material de produção for alterado posteriormente?
Trate o resultado do FAT como vinculado ao material registrado e às condições de execução. Se o material de produção mudar de uma forma que afete a resistência, o retorno elástico, a espessura ou o formato da bobina, defina uma confirmação adicional.
O que deveria acontecer com uma medição limítrofe?
Mantenha a decisão até que o método de medição, a condição do medidor, as leituras repetidas e a incerteza sejam adequados para a tolerância que está sendo avaliada.
Um FAT de perfilagem prova que todas as bobinas de produção futuras serão aprovadas?
Não. Comprova a condição testemunhada em relação ao escopo do FAT acordado. Bobinas futuras, desgaste de ferramentas, variação de material e alterações de configuração podem exigir controles de produção adicionais.


