Corte voador versus parada para corte: onde as duas abordagens realmente diferem
A diferença é quando o corte é feito. Um corte voador corta enquanto a tira ainda está em movimento, com a cabeça de corte viajando na velocidade da tira, para que a linha não pare em cada comprimento. Um arranjo stop-to-cut corta depois que a tira foi parada, de modo que cada peça carrega uma parada, um corte e um reinício. O tempo de ciclo, a tolerância de comprimento, a qualidade da aresta de corte e a condição da superfície decorrem dessa diferença e do material e da mistura de pedidos que a linha deve operar.
Corte voador
Quando o corte é feito
Enquanto a tira está funcionando
O que a tira faz
Continua se movendo durante o corte
O que a cabeça de corte faz
Viaja com a tira
O que exigir na oferta
Tempo de ciclo de corte e tolerância cotados para seu material, espessura e comprimentos
O que verificar nas peças de amostra
Comprimento e esquadria nas peças cortadas na velocidade normal e mais alta
Pare para cortar
Quando o corte é feito
Depois que a tira parou
O que a tira faz
Pára para cada corte e depois reinicia
O que a cabeça de corte faz
Permanece na posição para o corte
O que exigir na oferta
Tempo de parada, corte e reinício por peça, tolerância e repetibilidade para sua lista de comprimentos
O que verificar nas peças de amostra
Comprimento, esquadria e superfície na primeira e na última peça de uma tiragem
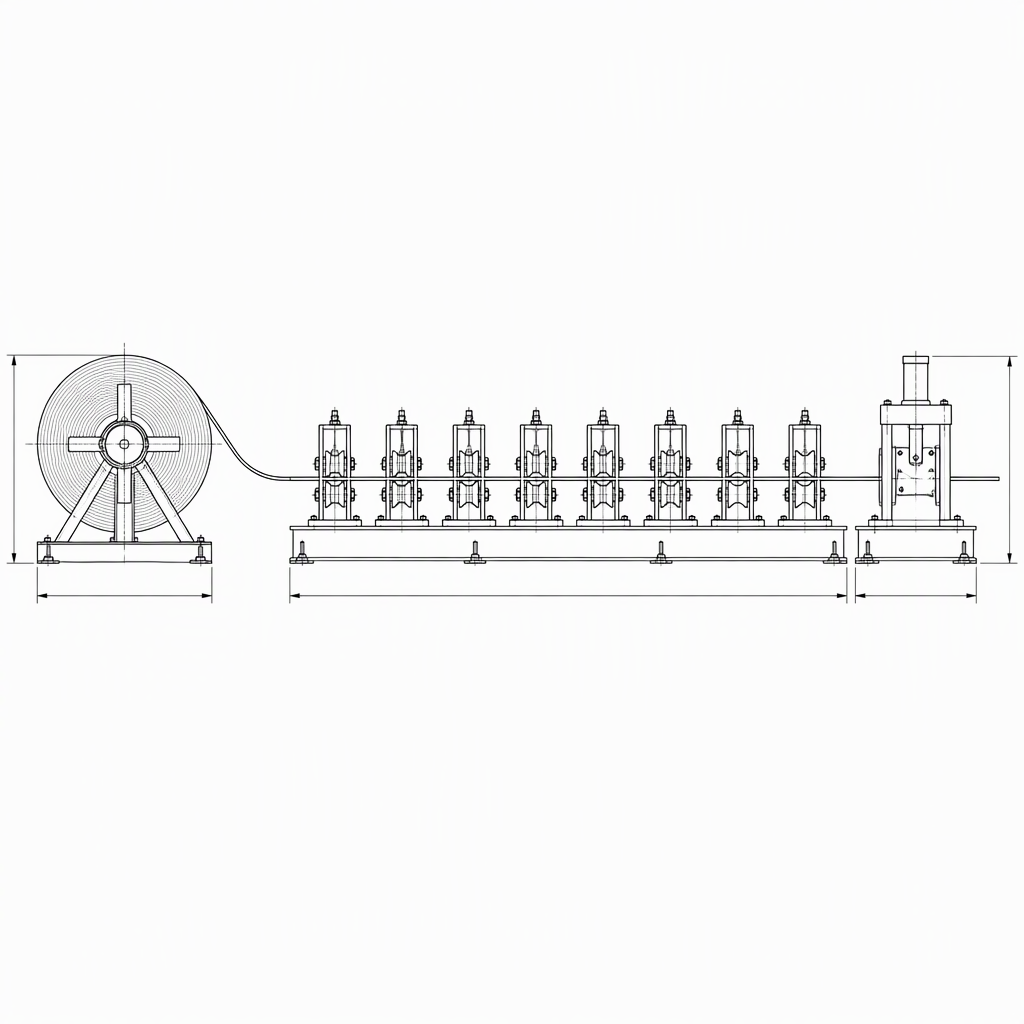
Qualquer que seja o arranjo escolhido, o corte é uma estação dentro de uma linha completa, portanto a consulta deve cobrir a linha em que se encontra. O Xiamen BMS Group, por exemplo, publica linhas de corte longitudinal, linhas de corte sob medida e máquinas de corte elétricas juntamente com suas linhas de máquinas formadoras de rolos.
O que os dois nomes não dizem
Nenhum dos rótulos indica um tempo de ciclo, uma tolerância de comprimento ou um resultado de superfície. Um sistema de corte deve ser compatível com a mistura de pedidos que a linha irá operar, e uma classificação de espessura máxima diz pouco sobre quão bem uma linha lida com a bobina mais fina.
Trate uma reivindicação de corte que não esteja vinculada a um material, espessura, comprimento e velocidade de operação definidos como não confirmada até que o construtor a inclua na oferta e a demonstre em peças de amostra.
Rendimento e tempo de ciclo: o que deve ser medido em vez de presumido
Compare o resultado com base no tempo de ciclo no corte, e não com uma afirmação geral de que um arranjo é mais rápido. Pergunte a cada construtor o tempo de um corte ao outro nos comprimentos, espessuras e velocidades que você realmente executa e, em seguida, aplique esses números à sua própria lista de comprimentos. O mesmo ponto de corte pode ser a escolha mais forte em tiragens longas de um comprimento e a mais fraca em uma carteira de pedidos mista.
Valores a serem obtidos antes de comparar o tempo do ciclo de corte
Ponto de comparação
Corte flutuante
Parada para corte
Tempo perdido no corte
Solicite o tempo do ciclo de corte e qualquer limite de velocidade no corte, com o corte feito em movimento
Solicite o tempo de parada, corte e reinício que é adicionado a cada peça
Declaração de tolerância
Cotado para uma velocidade, espessura e material definidos
Cotado para um comprimento, espessura e material definidos
Comprimentos curtos e mudanças frequentes
Pergunte como seu comprimento mais curto e as alterações mais frequentes são tratadas com o corte em movimento
Pergunte como as paradas repetidas afetam seu comprimento mais curto e como uma mudança de comprimento é feita
Ajuste de mix de pedidos
Um sistema de corte deve ser compatível com o mix de pedidos, portanto a oferta deve refletir os comprimentos e materiais que você utiliza
O mesmo critério: julgue ambas as ofertas pelo seu mix de pedidos, não por uma reivindicação geral de velocidade
Precisão de comprimento e qualidade de ponta: definindo tolerâncias que você pode aceitar
Escreva a tolerância que você precisa, em vez de aceitar a tolerância que lhe é oferecida. Um número como mais ou menos um milímetro significa pouco sem a velocidade de operação, o material, a espessura e a faixa de comprimento em que foi medido, portanto, exija que cada oferta indique a tolerância para os comprimentos que você mais produz, incluindo o mais curto e o mais longo. Em seguida, confirme a aresta de corte: esquadria, rebarbas e danos no revestimento no corte são pontos de aceitação separados que uma medição de comprimento não revelará.
Indique uma tolerância para cada faixa de comprimento, com o material, espessura e velocidade da linha a que se aplica.
Envie seu mix de pedido real, incluindo a bobina mais fina, porque uma classificação de espessura máxima não descreve como uma linha lida com o material mais fino.
Combine como o comprimento será medido: instrumento, temperatura de referência e se a referência é a face cortada ou a extremidade da tira.
Concorde com a aceitação da esquadria, altura da rebarba e danos no revestimento na face de corte.
Combine as posições das amostras: primeira peça, última peça e a primeira peça após cada reinicialização ou mudança de velocidade.
Combine o que acontece com uma peça fora da tolerância e quem arca com o custo de recortá-la.
Desgaste da superfície da tira, revestimento e ferramentas: verificações a serem executadas em peças reais
Julgue as questões superficiais e use as peças, não as descrições. A perfilagem depende de mais do que a linha e suas ferramentas; a resistência ao escoamento e a elasticidade do material são igualmente importantes. Uma passagem de seu próprio material pré-pintado ou sensível através do arranjo candidato, seguida pela inspeção das mesmas faces, bordas e zonas de corte em cada amostra, diz mais do que qualquer descrição de como a tira é manuseada.
Corte voador: o que inspecionar
Onde procurar primeiro
Guias e suportes que carregam a tira e a zona de corte
O que inspecionar em uma amostra
A face visível e ambas as bordas antes e depois do corte
O que registrar
Localização e tipo de cada marca, na mesma peça numerada
O que perguntar ao construtor
Quais superfícies tocam a face revestida e que inspeção de ferramentas a estação de corte precisa
Stop-to-cut: o que inspecionar
Onde olhar primeiro
Onde a tira desacelera até parar e onde o corte é feito
O que inspecionar em uma amostra
A mesma face visível e ambas as bordas, antes e depois do corte
O que registrar
Localização e tipo de cada marca, na primeira e na última peça de um trecho
O que perguntar ao construtor
Se a tira é segurada para o corte e o que toca a face revestida
As verificações de desgaste que exigem acesso à estação de corte vêm com um pré-requisito: desligar a linha e desconectar sua fonte de energia de acordo com o procedimento de bloqueio de sua planta antes que alguém alcance as lâminas e trabalhar somente dentro do acesso permitido pelo manual do construtor.
Qual arranjo se adapta ao seu mix de pedidos
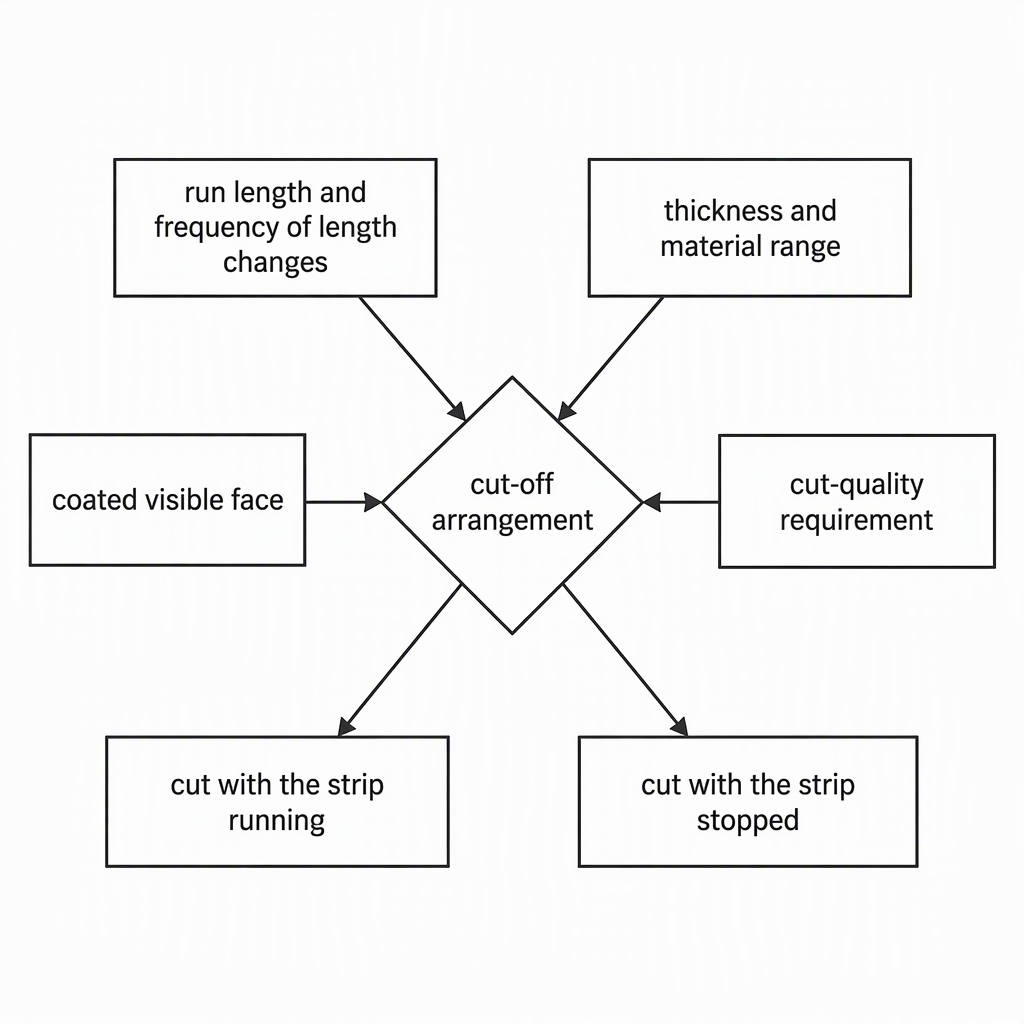
Comece com o mix de pedidos e não com a máquina. Anote os comprimentos dos trechos, com que frequência o comprimento do corte muda, a espessura e a faixa de material e se a face visível é revestida e, em seguida, use esses quatro pontos como perguntas para ambos os construtores. As respostas geralmente separam os dois arranjos para sua planta com mais clareza do que uma comparação geral de velocidade.
Pontos a verificar, por padrão de produção
Seu padrão de produção
Pergunta que decide
O que uma boa resposta deve conter
Longas corridas de alguns comprimentos
Quanto tempo é perdido por corte na minha velocidade de corrida?
Tempo de ciclo de corte e tolerância cotados para essa velocidade, espessura e comprimento
Comprimentos curtos, mudanças frequentes
Quanto tempo é perdido por reinicialização e quanto tempo leva uma alteração de duração?
Tempo de parada-corte-reinício por peça e tempo de troca entre comprimentos
Medidor fino em uma ampla faixa
Como a linha lida com minha bobina mais fina?
Uma declaração de espessura mínima, além de como o material mais fino é alimentado e suportado, e não apenas uma classificação de espessura máxima
Produto pré-pintado ou com face visível
O que toca a face revestida desde a bobina até o corte?
Superfícies de contato nomeadas, amostras de peças mostrando a face revestida após o corte e critérios de inspeção acordados
O que colocar na especificação e na RFQ
Escreva uma especificação e envie-a para ambos os construtores, para que as duas ofertas possam ser lidas lado a lado. Deve fixar a faixa de material e espessura, as faixas de comprimento e suas tolerâncias, a exigência de superfície, o método de medição, o teste de aceitação e o escopo que você deseja cotar.
Faixa de materiais e espessuras, incluindo a bobina mais fina e o material mais forte.
A espessura mínima que a linha deve suportar, declarada como um valor e não deixada como uma classificação máxima.
Faixas de comprimento com tolerância para cada uma e as condições de funcionamento às quais cada tolerância se aplica.
Requisito de superfície: qual face é visível e qual marcação é inaceitável.
Qualidade de corte: esquadria, rebarbas e condição da borda no corte.
A definição do tempo de ciclo que você deseja citar, por exemplo, corte a corte em uma velocidade determinada.
Escopo: estação de corte, sistema de controles e medição, ferramentais, proteções, documentação, instalação, comissionamento, treinamento e peças sobressalentes.
Teste de aceitação: material fornecido, tamanho da amostra, o que é medido e os critérios de aprovação ou reprovação.
Os valores que o construtor garante e como será tratado o déficit.
Como verificar a escolha antes da aprovação
Verifique com um teste em seu próprio material e sua própria lista de comprimentos antes de fazer o pedido. O teste deve reproduzir as condições que você executará na produção e os resultados devem ser registrados nas mesmas unidades da especificação, para que ambas as ofertas sejam julgadas de acordo com um conjunto de critérios.
Escreva o plano de teste: amostras de material e espessura, faixas de comprimento, velocidades de operação e os valores a serem medidos.
Forneça material de bobinas de produção, incluindo a bitola mais fina e qualquer estoque pré-pintado.
Execute sua lista de comprimentos de produção, incluindo os comprimentos mais curtos e mais longos.
Meça o comprimento e a quadratura nas posições de amostra acordadas e registre os resultados.
Inspecione a face visível ao longo de toda a linha e observe a localização de qualquer marca.
Repita a execução nos extremos da sua faixa de espessura e compare cada resultado com os valores garantidos na oferta.
Registre qualquer diferença por escrito antes de assinar e combine como ela será resolvida.
Tomando a decisão de compensação
Fechar a decisão sobre valores medidos, não apenas sobre arquitetura. Se ambas as ofertas atendem aos seus requisitos de tolerância, qualidade de corte e superfície, compare o escopo que cada uma inclui, os valores que cada uma garante por escrito e a manutenção que a estação de corte necessitará em sua planta.
Os dois nomes descrevem quando o corte é feito, não o desempenho que você obterá.
Compare o tempo de ciclo, a tolerância e a qualidade de corte em seus próprios comprimentos, espessuras e velocidades.
Julgue questões de superfície, aresta e ferramentas em peças de amostra e não em descrições.
Envie uma especificação para ambos os construtores e faça um teste dos valores garantidos.
Conclusão
Um corte rápido e um arranjo stop-to-cut são duas respostas para a mesma pergunta, e a resposta adequada à sua planta é aquela cujos números cotados, peças de amostra e valores garantidos correspondem ao seu mix de pedidos, à sua tolerância e aos seus requisitos de superfície. Decida sobre isso, mantenha as garantias nos documentos de compra e a compensação se tornará uma escolha documentada e não uma preferência.
Perguntas frequentes
Estas são as perguntas que os compradores levantam com mais frequência quando comparam um corte feito com a tira correndo com um corte feito com a tira parada. Cada resposta aponta para o valor, teste ou garantia escrita que a liquida.
O que é um corte voador?
Um corte voador é uma estação de corte cuja cabeça acompanha a tira, de modo que o corte é feito enquanto a tira ainda está em movimento e a linha não para em cada comprimento. O tempo do ciclo de corte, a faixa de velocidade que cobre e a tolerância citada nessa velocidade são os valores a serem comparados.
O que significa parar para cortar?
Isso significa que a tira é parada e o corte é feito enquanto ela está parada. Cada comprimento, portanto, acarreta uma parada, um corte e um reinício, portanto compare o tempo de parada-corte-reinício e o efeito de paradas repetidas na tolerância do comprimento e na superfície visível.
Qual arranjo é mais rápido?
Nenhum dos nomes resolve isso. Pergunte a ambos os construtores o tempo do ciclo de corte em sua própria velocidade, espessura e comprimento, e o tempo de parada-corte-reinício por peça na alternativa e, em seguida, aplique esses números à sua lista de comprimento. Uma escolha que vence em um longo prazo de um comprimento pode perder em uma carteira de pedidos mista.
Como devo escrever um requisito de tolerância de comprimento?
Indique uma tolerância para cada faixa de comprimento e indique o material, a espessura e a velocidade de operação em que ela se aplica. Adicione o método de medição, as posições da amostra e o que acontece com uma parte fora da banda. Sem essas condições, a tolerância não pode ser garantida pelo construtor nem verificada por você.
O que muda para tiras de bitola fina ou pré-pintadas?
Ambos movem o cheque para os limites do seu alcance. Para bitola fina, solicite uma espessura mínima declarada e como a tira é alimentada e suportada, porque uma classificação de espessura máxima diz pouco sobre a bobina mais fina que você utiliza. Para tiras pré-pintadas, nomeie a face visível, defina o que pode tocá-la desde a bobina até o corte e inspecione as peças da amostra.
Uma linha de parada para corte existente pode ser convertida em um corte flutuante?
Isso não pode ser respondido apenas pelo arranjo, pois depende da estrutura, acionamento, controles, espaço e ferramental da sua linha existente. Peça ao construtor original ou a um integrador de linha qualificado para inspecionar a linha e fornecer uma avaliação por escrito listando o escopo, os valores garantidos e as alterações no equipamento existente.
O que devo perguntar a um construtor de máquinas?
Solicite o tempo e a tolerância do ciclo de corte nas condições indicadas, o tempo de parada-corte-reinício para a alternativa, a espessura mínima que a linha suporta, quais valores são garantidos, como o comprimento é medido, que manutenção a estação de corte precisa e um teste em seu próprio material.
O que impulsiona a diferença no custo cotado?
A diferença cotada reflete o escopo que cada fornecedor inclui, em vez de um preço de tabela publicado. Peça a ambos para detalharem o mesmo escopo, abrangendo estação de corte, controles e sistema de medição, ferramentas, proteções, documentação, instalação, comissionamento, treinamento e peças sobressalentes, e depois compare os totais com essa lista idêntica.
A BMS Machinery foi inicialmente estabelecida em 1992. Em 2017, nos tornamos membro do Xiamen BMS Group e investimos 7 fábricas, 6 centros de usinagem e uma empresa de estrutura de aço na China, que cobre totalmente uma área de mais de 30000 metros quadrados.