


A troca automática de perfil tem seu custo na frequência de troca, não na velocidade do folheto. Meça o intervalo entre a última parte boa do perfil de saída e a primeira parte boa do perfil de entrada em sua linha e, em seguida, compare as duas opções em uma lista de ciclo de vida: ferramentas e cassetes por perfil, controles e programação, treinamento, peças sobressalentes e risco de reequipamento. A automação reduz etapas energizadas e repetíveis, como manuseio de bobinas, ajuste de eixo e recuperação de receita; o julgamento das ferramentas, a aceitação do primeiro artigo e o isolamento de energia permanecem com as pessoas.
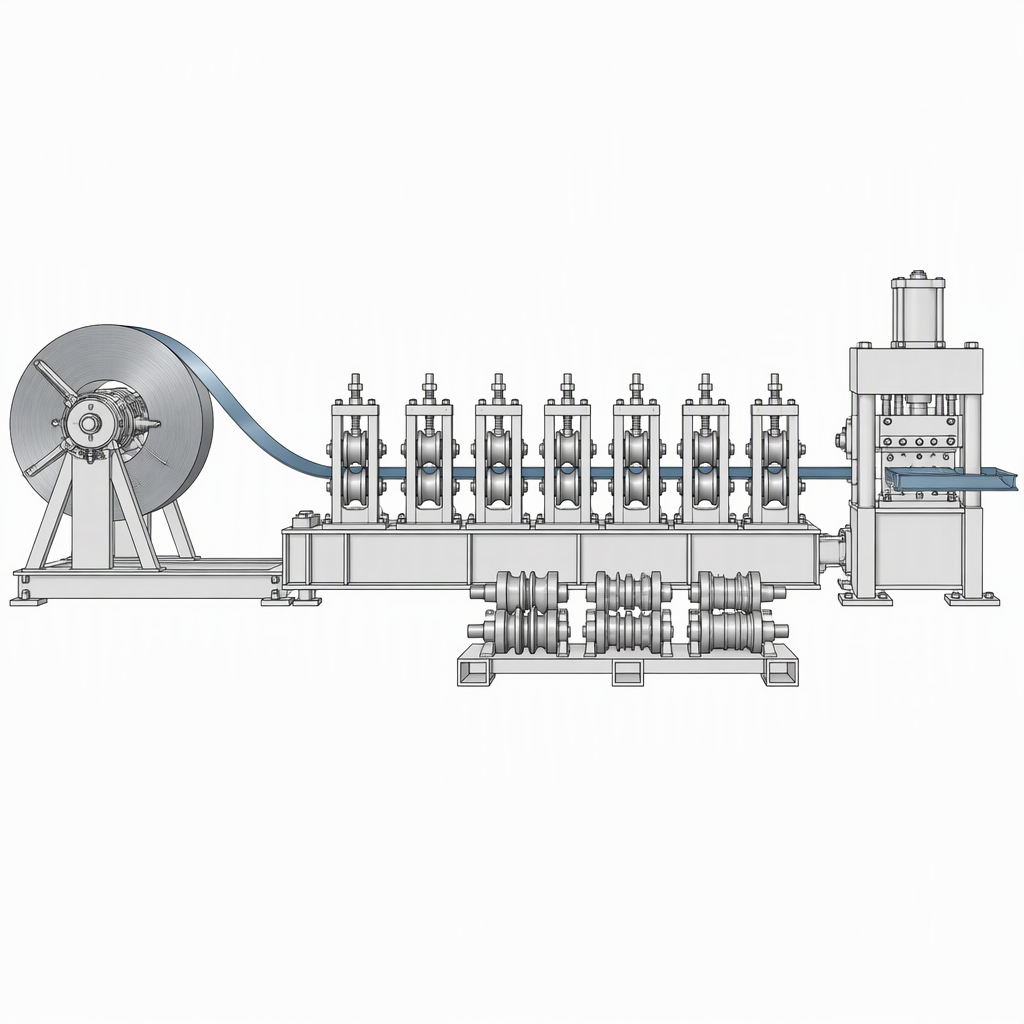
O que uma mudança de perfil realmente inclui?
Uma mudança de perfil é todo o intervalo desde a última parte boa do perfil de saída até a primeira parte boa do perfil de entrada: preparação de tiras e bobinas, troca de ferramentas, ajuste de rolos e eixos, seleção de receita, restauração de proteção e sensor e verificação do primeiro artigo. A troca de rolos é apenas uma etapa dentro desse intervalo, então cronometre toda a sequência em sua própria linha – manuseio de bobinas, troca de ferramentas, ajuste, seleção de receita e verificações do primeiro artigo – em vez de cronometrar apenas a troca ou assumir que qualquer etapa domina.
- Afundamento e finalização da bobina no final do perfil de saída.
- Remoção e instalação de rolos, jangadas ou cassetes, incluindo içamento e movimentação no entorno dos estandes.
- Ajuste de roll-gap, eixo e alargamento, seguido de uma tira de teste.
- Seleção de receita ou parâmetro no controlador e qualquer reentrada manual de pontos de ajuste.
- Restauração e verificação de proteções, sensores e dispositivos de segurança. De acordo com o padrão de controle de energia da indústria geral dos EUA, a configuração, o ajuste e a realização de trocas de ferramentas ficam dentro da área de serviço e manutenção, de modo que o relógio de troca se sobrepõe ao procedimento de isolamento.
- Verificação do primeiro artigo da condição da matriz, planicidade do painel, consistência do comprimento e lapidação antes da execução ser liberada.
- Sucata produzida durante o período de preparação é registrada como custo de troca e não como perda de produção.
Escreva a definição antes de cronometrar qualquer coisa. Uma etapa omitida desaparece da linha de base que você usará para justificar o investimento. O tempo de mudança cotado de um fornecedor só é comparável quando utiliza os mesmos pontos inicial e final e o mesmo par de perfis.
Mudança de perfil manual versus automática: onde está realmente a diferença?
Ambas as configurações executam a mesma sequência; eles diferem em quem ou o que executa cada etapa. Os projetos automatizados abordam as etapas repetíveis e motorizadas – manuseio da bobina, configuração do alargamento e outros ajustes de eixo único, alimentação servo e receitas de lote armazenadas – enquanto o julgamento das ferramentas, a aceitação do primeiro artigo e o isolamento de energia permanecem com a equipe.
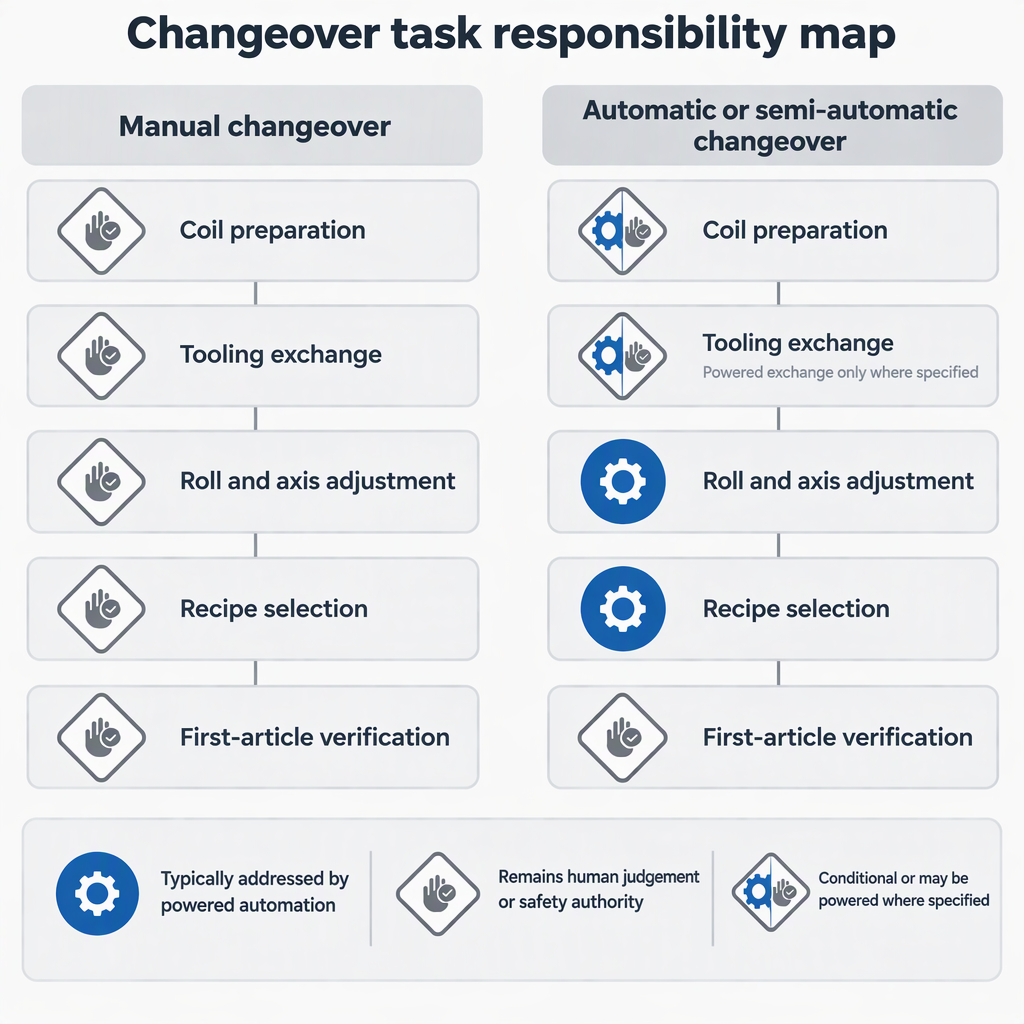
Mudança manual de perfil
Como o trabalho é feito. Rolos, jangadas ou cassetes saem e voltam manualmente, e as posições são comprovadas com uma tira de teste.
Cabe quando. O mix de perfis é restrito, as campanhas são longas e as trocas são raras o suficiente para que a equipe continue praticando.
Onde está o custo. O tempo perdido depende da disponibilidade da tripulação e habilidade do levantador, e a repetibilidade depende de registros e disciplina.
O que isso não resolve. Erros de posição e desperdícios remanescentes permanecem, e esta é a linha de base em relação à qual todas as reivindicações de economia devem ser avaliadas.
Troca automática ou semiautomática
Como o trabalho é feito. Ajuste e troca motorizados, posicionamento de servo e receitas armazenadas, com ferramentas e controles projetados como um único sistema.
Cabe quando. Muitas tiragens curtas se repetem de acordo com uma programação e os mesmos pares de perfis se repetem com frequência.
Onde está o custo. Um conjunto de ferramentas ou cassete por perfil, além de controles, programação, treinamento e peças sobressalentes para componentes motorizados.
O que isso não resolve. Julgamento do primeiro artigo, isolamento de energia ou perda de qualidade devido ao desgaste de ferramentas.
| Etapa de mudança | Configuração manual Configuração | automática ou semiautomática |
|---|---|---|
| Preparação de bobinas e tiras | Bobina carregada e rosqueada no arranjo padrão do desbobinador. | Disposições motorizadas de desenrolamento de cabeça dupla e troca automática de bobina são oferecidas para reduzir as trocas de bobina; uma mudança de bobina ainda não é uma mudança de perfil. |
| Troca de ferramentas | Rolos, jangadas ou cassetes levantados e fixados manualmente, com assento verificado pela incubadora. | Confirme o mecanismo no modelo citado: a automação relatada concentra-se mais no ajuste motorizado e no manuseio da bobina do que na troca automática de rolos. |
| Ajuste de rolo e eixo | Ajustadores mecânicos ajustados manualmente e comprovados com uma tira de teste. | O ajuste automatizado do alargamento acionado por parafuso de esfera ou acionamento por engrenagem é relatado especificamente para reduzir o tempo de ajuste. |
| Receita e parâmetros | Pontos de ajuste registrados em uma planilha e reinseridos pelo operador. | Os controladores touchscreen multilote armazenam e recuperam configurações de lote, com integração de API em algumas compilações. |
| Verificação do primeiro artigo | O operador mede e libera a corrida. | O operador mede e libera a corrida; a automação não julga a qualidade. |
| Dependência de habilidade | Ajuste e julgamento concentrados em levantadores experientes. | Mudanças de habilidade para gerenciamento de receitas, posicionamento de falhas e diagnóstico de controles. |
| Isolamento antes do acesso | Todas as fontes de energia são isoladas e bloqueadas antes que as mãos entrem na área de ferramentas. | Mesma função, com mais energia armazenada em peças pneumáticas, hidráulicas e carregadas por gravidade. |
Como os minutos de transição se tornam um valor monetário?
Meça o intervalo em sua própria linha, subtraia apenas os minutos que você pode remover de forma realista, converta os minutos recuperados em metros de acordo com sua velocidade e rendimento de operação e valorize essa produção pela margem de contribuição e não pelo preço de venda. Qualquer outra coisa transforma um ganho de capacidade numa poupança inventada.
Uma ilustração da indústria de controles recupera 30 minutos por dia a 300 FPM e relata cerca de US$ 1.170 por dia, US$ 5.850 por semana e US$ 304.200 por ano para um fabricante hipotético. Trate-o como uma aritmética, não como uma referência: o resultado depende da exclusão dos custos fixos corretos.
O mesmo autor observa que um OEE médio em torno de 20% não é incomum em perfiladeiras. Esta é uma observação geral e não uma estatística pesquisada; portanto, meça sua própria disponibilidade, desempenho e qualidade antes de atribuir qualquer valor aos minutos recuperados.
Mantenha a economia de tempo e o modelo de ciclo de vida em um único cálculo. Uma estrutura de custos do ciclo de vida publicada identifica a reparação e o reequipamento como a maior incógnita no valor de uma máquina, pelo que uma linha automática que reduz a mudança mas aumenta o custo de reequipamento não melhorou necessariamente o investimento.
Por fim, verifique se você consegue vender os minutos recuperados: onde a demanda, e não a capacidade, é a restrição, uma transição mais rápida compra flexibilidade e prazos de entrega mais curtos, e não receita.
Quais itens de custo pertencem à comparação de investimentos?
Coloque itens de linha idênticos em ambos os lados durante a mesma vida presumida: equipamento, cordame, frete, configuração, ferramentas por perfil, controles e programação, treinamento, peças sobressalentes, reparo e reequipamento, e o valor dos minutos que você espera recuperar. Uma comparação só é justa quando uma lista descreve ambas as opções.
- Custo do equipamento mais montagem, frete e configuração — o conjunto de itens usado em uma estrutura de custo de ciclo de vida publicada para máquinas perfiladeiras.
- Reparo e reequipamento ao longo de uma vida útil presumida retirada de seu próprio cronograma de depreciação; o quadro publicado utiliza cinco anos como uma ilustração explícita e não como uma regra.
- Ferramentas, jangadas ou cassetes para cada perfil que você pretende executar, além das peças sobressalentes que os acompanham.
- Controles, programação de receitas, integração com planejamento de produção e um recurso de manutenção especializado em controles.
- Treinamento para incubadores, operadores e manutenção, incluindo atualização de documentação.
- Testes de aceitação: testes repetidos de troca e medições do primeiro artigo que o fornecedor deve suportar.
- O valor de oportunidade dos minutos recuperados, calculado após a remoção dos custos fixos.
Dois hábitos distorcem a lista: comparar uma nova linha automática com uma manual totalmente depreciada, em vez de uma substituição igual, e omitir reequipamento incerto. That omission usually decides the outcome.
Como o projeto de mudança interage com as regras de bloqueio e segurança da máquina?
A mudança automática não elimina as obrigações de controlo de energia; altera quais tarefas ainda exigem isolamento e transforma os próprios pontos de isolamento da máquina em um requisito de projeto. Uma máquina deve permitir que cada fonte de energia seja bloqueada e todo procedimento de troca deve começar com isolamento antes que as mãos entrem na área de ferramentas.
A norma geral de controlo de energia da indústria dos EUA, 29 CFR 1910.147 , exige um programa de controlo de energia para serviços e manutenção onde a energização inesperada possa ferir um funcionário. Suas definições trazem configuração, ajuste e troca de ferramentas dentro de serviços e manutenção; apenas pequenas alterações e ajustes de ferramentas rotineiros e repetitivos durante a produção normal permitem medidas de proteção alternativas. Para máquinas recentemente instaladas, os dispositivos de isolamento de energia devem aceitar um dispositivo de bloqueio.
Seguem-se três consequências. Primeiro, uma central elétrica que ainda deixa uma pessoa alcançando as arquibancadas é uma tarefa de manutenção, portanto, escreva o procedimento de isolamento para ela. Em segundo lugar, a máquina deve ser capaz de manter uma trava, que pertence à oferta e não ao comissionamento. Terceiro, o padrão aqui citado rege os locais de trabalho nos EUA; em outros lugares, confirme os requisitos nacionais e as alterações locais com a autoridade responsável.
Antes de qualquer acesso manual às aberturas dos rolos, às ferramentas ou à área de corte, desligue e desconecte ou isole todas as fontes de energia — alimentação elétrica, pressão pneumática e hidráulica e energia armazenada em molas, acumuladores ou peças carregadas por gravidade — seguindo o manual da máquina e o procedimento de controle de energia do seu local, e verifique o isolamento antes de entrar. nunca improvise a desmontagem, anule os intertravamentos ou ignore as proteções para economizar tempo de troca.
Quais critérios decidem entre manual e automático para uma planta específica?
Decida sobre quatro condições medidas — trocas por período, duração da campanha, conjuntos de ferramentas em rotação e repetibilidade necessária — e depois verifique se a planta pode suportar os controles, peças sobressalentes e treinamento adicionais. Não há transferências de limite de trocas por semana entre fábricas, portanto, determine o ponto de transição a partir de sua própria linha de base e restrições de capital.
| Critério | Ajustes de troca manual quando | Ajustes automáticos ou semiautomáticos quando |
|---|---|---|
| Mudanças por período | Infrequente o suficiente para que a tripulação continue praticando e para que o tempo perdido permaneça acessível. | Frequente e programado, por isso os mesmos passos são repetidos várias vezes por semana. |
| Duração da campanha | Longas execuções por perfil, com tempo de troca pequeno em relação ao tempo de execução. | Tiragens curtas, onde o tempo de troca representa uma grande parte da campanha. |
| Contagem de perfis e ferramentas | Um pequeno conjunto de perfis, utilizando ferramentas já pagas. | Uma família de perfis recorrentes que justifica um conjunto de ferramentas ou cassete por perfil. |
| Repetibilidade de qualidade | Setters experientes mantêm qualidade de primeiro artigo com configurações gravadas. | Os pontos de ajuste armazenados reduzem a dependência de qualquer incubadora individual. |
| Trabalho e habilidade | Setters qualificados estão disponíveis e são contratados. | A capacidade do incubador é a restrição, ou os turnos distribuem pouco o trabalho. |
| Capacidade de suporte | A planta mantém sistemas mecânicos internamente. | A planta pode suportar controles, servos e sensores, ou um contrato de serviço os cobre. |
| Capital e espaço físico | O orçamento e a área útil são apertados. | O capital está disponível e existe espaço para espaço extra e armazenamento de ferramentas. |
O que uma consulta de mudança e um teste de aceitação devem conter?
Escreva a mudança na consulta como um intervalo definido e medido com um início nomeado, um final nomeado, pares de perfis nomeados e uma porta de qualidade do primeiro artigo e, em seguida, faça com que a aceitação dependa de um teste repetido. Um número cotado sem essas definições não pode ser comparado com o número de outro fornecedor ou com a sua própria linha de base.
- Defina o intervalo por escrito: da última parte boa do perfil A até a primeira parte boa do perfil B que atenda ao desenho, em uma velocidade de linha e tamanho de equipe determinados.
- Nomeie os pares de perfis a serem testados, incluindo o seu pior caso e o par que você altera com mais frequência.
- Exigir o procedimento de troca, com etapas de isolamento, acesso permitido e verificação de restauração da guarda e intertravamento.
- Pergunte quais etapas são acionadas e quais permanecem manuais na máquina oferecida – a semiautomática cobre uma faixa, não uma especificação.
- Especifique o gerenciamento de receitas: como as configurações são armazenadas, recuperadas, protegidas e armazenadas em backup, e quem pode editá-las.
- Acorde o protocolo de aceitação: número de trocas repetidas, distribuição permitida em torno da média, margem de sucata e verificações do primeiro artigo quanto à condição da matriz, planicidade do painel, consistência do comprimento e lapidação.
- Preço de ferramentas, cassetes e peças sobressalentes por perfil dentro da oferta, para que a comparação do ciclo de vida utilize números reais.
- Faça entregas de treinamento e documentação com uma aprovação definida.
Os construtores se especializam por família de produtos. 厦门贝姆斯集团有限公司, por exemplo, lista máquinas de terças e terças C/Z, máquinas para telhados metálicos e painéis de deck, máquinas de pinos e trilhos, linhas de bandejas de cabos, linhas de estantes e equipamentos auxiliares de corte e corte no comprimento, cada um com suas próprias ferramentas e lógica de troca. Qualquer que seja o construtor que você abordar, obtenha uma confirmação por escrito de quais etapas são automatizadas no modelo cotado.
Conclusão: qual é a posição defensável em relação à mudança automática?
A troca automática de perfis é um investimento em capacidade e não uma atualização de qualidade. É defensável quando mudanças frequentes e repetidas em uma família de perfis definida fazem com que os minutos recuperáveis valham mais do que o risco de ferramentas, controles, treinamento e reequipamento que a automação acrescenta.
Meça a linha de base antes de ler uma cotação, mantenha ambas as opções em uma lista de ciclo de vida e exija que o fornecedor faça testes de aceitação repetidos em pares de perfis nomeados. Quando os números permanecem próximos, os fatores decisivos geralmente são as ferramentas duplicadas por perfil e a capacidade da planta de manter o ajuste motorizado e os controles em funcionamento. A automação reduz etapas específicas; não reduz a obrigação de isolar energia, julgar o primeiro artigo ou manter o ferramental.
Perguntas frequentes sobre mudança manual e automática de perfil
Respostas curtas às perguntas que os compradores levantam quando as duas configurações estão sobre a mesa: como definir e comparar a mudança, o que a automação inclui e o que não inclui, limites de retrofit, controles e habilidade do operador.
O que conta como início e fim de uma mudança de perfil?
Comece na última parte boa do perfil de saída e pare na primeira parte boa do perfil de entrada que atende ao desenho. Tudo entre esses dois pontos pertence à troca, incluindo a redução da bobina, manuseio de ferramentas, ajuste, seleção de receita e medição do primeiro artigo.
Existem tempos de troca de referência publicados para troca de perfilagem manual versus automática?
Os números publicados raramente são transferidos entre plantas, porque dependem do par de perfis, do projeto das ferramentas, da equipe e da definição. Crie sua própria linha de base a partir de intervalos repetidos em seus pares de perfis piores e mais frequentes e peça ao fornecedor um valor testado para aceitação desses mesmos pares.
Um trocador automático de bobina ou uma troca mais rápida de bobina é a mesma coisa que uma troca automática de perfil?
Não. O desenrolamento motorizado de cabeça dupla e os arranjos automáticos de troca de bobina encurtam o lado da bobina da sequência, e o ajuste automatizado do alargamento encurta uma etapa de ajuste, mas nenhum deles troca a ferramenta de formação ou libera o primeiro artigo.
Uma linha manual existente pode ser adaptada em vez de substituída?
Às vezes, mas a viabilidade depende da estrutura da máquina, da interface de ferramentas e dos controles. A automação no relatório de equipamentos está integrada em máquinas novas e não é vendida como um kit de retrofit universal. Peça ao construtor original ou a um integrador de controles qualificado que confirme o que pode ser adicionado com segurança.
Como devemos lidar com as verificações de sucata e de primeiro artigo durante uma mudança mais rápida?
Combine a margem de sucata e as medidas do primeiro artigo antes do teste: condição da matriz, planicidade do painel, consistência do comprimento e lapidação. Uma mudança mais rápida que esconde sucata extra na perda geral de produção não salvou o que a cotação afirma.
O que devemos perguntar sobre controles e gerenciamento de receitas?
Pergunte como as configurações são armazenadas e recuperadas, quem pode editá-las, como é feito o backup das receitas e o que acontece após uma falha do controlador. A recuperação da receita só vale a pena se os valores armazenados forem validados em relação a um primeiro artigo comprovado e protegidos de alterações casuais.
Que treinamento ou habilidade do operador cada opção exige?
A troca manual concentra a habilidade dos levantadores que julgam o ajuste do rolamento e o ajuste a olho nu e na tira de teste. Uma linha automática ou semiautomática transfere essa habilidade para gerenciamento de receitas, posicionamento de falhas e diagnóstico de controles, portanto, faça um orçamento para treinamento em componentes energizados e capacidade de manutenção.


